Trả lời nhanh: Ống PEEK và PTFE cho thiết bị y tế Ống PEEK và ống PTFE phù hợp với các vai trò khác nhau trong thiết kế thiết bị y tế thay vì thay thế trực tiếp cho nhau. Ống PEEK mang lại độ bền cơ học cao hơn, độ cứng cao hơn và hiệu suất ổn định ở nhiệt độ trên 250°C , làm cho nó rất phù hợp với các bộ phận cấu trúc và khử trùng ở nhiệt độ cao lặp đi lặp lại, trong khi ống PTFE có hệ số ma sát thấp hơn và độ linh hoạt cao hơn, khiến nó trở thành vật liệu được ưu tiên cho các lớp lót bên trong bôi trơn trong các ứng dụng ống thông và dây dẫn. Hướng dẫn này so sánh ống PEEK y tế chống lại PTFE và polyimide về độ bền, khả năng chịu nhiệt độ và độ phù hợp với ứng dụng, giúp các kỹ sư thiết bị chọn vật liệu phù hợp cho yêu cầu ống cụ thể. là gì Ống PEEK y tế ? PEEK, hay polyether ether ketone, là một loại polymer nhiệt dẻo hiệu suất cao được biết đến với khả năng kết hợp độ bền cao với độ bền đứt gãy cao. Ống PEEK cấp y tế được sản xuất thông qua quy trình ép đùn chính xác và được sử dụng trong các ứng dụng đòi hỏi sự kết hợp giữa độ bền cơ học, độ ổn định kích thước và khả năng kháng hóa chất trong một cấu hình ống tương đối nhỏ. Đặc tính vật liệu cốt lõi của PEEK Độ bền cao kết hợp với độ bền gãy cao, hỗ trợ vai trò của cấu trúc ống Hiệu suất kích thước ổn định trong phạm vi nhiệt độ rộng Độ ổn định hóa học tốt đối với hầu hết các dung môi được sử dụng trong lắp ráp và làm sạch thiết bị Khả năng chống cháy và chống mài mòn phù hợp với tiếp xúc cơ học lặp đi lặp lại Khả năng tương thích sinh học tốt thích hợp cho các ứng dụng thiết bị y tế Độ kết tinh cao của PEEK là một trong những lý do chính đằng sau sự ổn định nhiệt của nó, vì cấu trúc phân tử có trật tự hơn chống lại sự biến dạng ở nhiệt độ cao tốt hơn so với các polyme có độ kết tinh thấp hơn, hỗ trợ hoạt động ổn định lên đến 250°C . Tại sao PEEK được sử dụng trong các thiết bị y tế? PEEK được chọn cho các thành phần thiết bị y tế khi dự án yêu cầu độ bền kết cấu mà ống fluoropolymer hoặc polyamide tiêu chuẩn không thể cung cấp, đặc biệt trong các ứng dụng liên quan đến khử trùng ở nhiệt độ cao lặp đi lặp lại hoặc vai trò chịu tải cơ học. Biểu đồ dưới đây so sánh độ bền kéo của các vật liệu ống PEEK, PTFE và polyimide. Độ bền kéo theo vật liệu ống (MPa) 97 MPa PEEK 231 MPa Polyimide (PI) 31 MPa PTFE Trong khi polyimide cho thấy độ bền kéo thô cao nhất trong số ba loại vật liệu, PEEK cung cấp sự kết hợp rõ ràng giữa sức mạnh và độ dẻo dai điều đó làm cho nó có khả năng chống gãy do va đập đột ngột tốt hơn, một đặc tính thường phù hợp hơn độ bền kéo cực đại đối với các bộ phận chịu ứng suất cơ học lặp đi lặp lại. Trong khi đó, PTFE mềm hơn và linh hoạt hơn đáng kể, đó là lý do tại sao nó thường được sử dụng vì đặc tính bề mặt ma sát thấp hơn là độ bền kết cấu. Khả năng chịu nhiệt độ: PEEK so với PTFE so với Polyimide Hiệu suất nhiệt độ là một trong những lý do được trích dẫn thường xuyên nhất để chọn ống PEEK, đặc biệt đối với các thiết bị yêu cầu chu trình khử trùng bằng nồi hấp lặp đi lặp lại. Biểu đồ bên dưới cho thấy độ ổn định cơ học tương đối trong phạm vi nhiệt độ tăng đối với cả ba vật liệu. Độ ổn định cơ học tương đối so với nhiệt độ (%) 100 50 0 100C 150C 200C 250C 300C 350C Polyimide PEEK PTFE Ống PEEK duy trì độ ổn định cơ học mạnh mẽ cho đến hết 250°C , hỗ trợ các chu trình khử trùng ở nhiệt độ cao lặp đi lặp lại mà không làm giảm hiệu suất đáng kể, đây là một trong những ưu điểm thiết thực nhất của nó so với PTFE. Ống PTFE cho thấy mức giảm mạnh hơn khi nhiệt độ tăng vượt quá trần dịch vụ thấp hơn của nó, trong khi polyimide, mặc dù cho thấy độ ổn định mạnh nhất ở nhiệt độ cao nhất được hiển thị, thường được sử dụng trong một loại ứng dụng khác do quá trình ép đùn và phủ khác biệt so với quá trình ép đùn PEEK và PTFE tiêu chuẩn. PEEK, PTFE và Polyimide: So sánh hiệu suất đầy đủ Việc lựa chọn giữa ba vật liệu này phụ thuộc vào thuộc tính hiệu suất nào quan trọng nhất đối với vai trò ống cụ thể. Biểu đồ radar bên dưới chấm điểm từng vật liệu theo năm tiêu chí liên quan đến việc lựa chọn ống y tế. PEEK so với PTFE và Polyimide độ cứng Chịu nhiệt độ bôi trơn Khả năng tường mỏng độ dẻo dai gãy xương PEEK PTFE Polyimide PEEK đạt điểm cao nhất về độ cứng, độ bền khi gãy và khả năng chịu nhiệt độ, khẳng định vai trò của nó như một vật liệu kết cấu cho các bộ phận phải chống biến dạng dưới áp suất cơ học hoặc nhiệt. PTFE đạt điểm cao nhất về độ bôi trơn với biên độ rộng, đó là lý do tại sao nó vẫn là lựa chọn tiêu chuẩn cho các bề mặt bên trong lòng nơi dây dẫn hoặc các thiết bị khác cần trượt với ma sát tối thiểu. Polyimide chiếm vị trí ở giữa với sự nhấn mạnh vào khả năng tạo thành mỏng và khả năng chịu nhiệt độ cao, khiến nó phù hợp hơn với các ứng dụng kết cấu có đường kính rất nhỏ như trục vi ống thông, trong đó độ dày thành điển hình của PEEK có thể ít thực tế hơn. Bảng tham chiếu thuộc tính vật liệu Bảng dưới đây tóm tắt các thuộc tính tham khảo chung của ba loại vật liệu để hỗ trợ việc lựa chọn vật liệu ở giai đoạn đầu. So sánh đặc tính chung của vật liệu ống y tế PEEK, PTFE và polyimide Tài sản PEEK PTFE Polyimide Nhiệt độ hoạt động dài hạn Lên tới 250°C Lên tới 260°C Trên 350°C Độ cứng tương đối Cao Thấp Cao Hệ số ma sát Trung bình Rất thấp Trung bình Phạm vi độ dày tường điển hình Tiêu chuẩn cho tường dày Tiêu chuẩn Tường siêu mỏng Tương thích sinh học Tốt Tốt Tốt Những cân nhắc về khử trùng và tương thích sinh học Khả năng tương thích khử trùng nhiều lần là yếu tố quyết định phổ biến khi lựa chọn giữa PEEK và PTFE cho các bộ phận thiết bị có thể tái sử dụng hoặc được xử lý ở nhiệt độ cao. Độ kết tinh cao và độ ổn định nhiệt của PEEK cho phép nó chịu được các chu kỳ khử trùng bằng nồi hấp lặp đi lặp lại ở nhiệt độ trên 250°C mà không bị lệch kích thước đáng kể, một lợi thế cho các bộ phận dụng cụ có thể tái sử dụng trải qua nhiều chu kỳ khử trùng trong suốt thời gian sử dụng của thiết bị. Đánh giá khả năng tương thích sinh học cho cả hai vật liệu thường được đánh giá dựa trên ISO 10993 , tiêu chuẩn quốc tế để đánh giá sinh học các thiết bị y tế, đề cập đến thử nghiệm độc tính tế bào, độ nhạy cảm và kích ứng liên quan đến ống tiếp xúc với bệnh nhân (Tổ chức Tiêu chuẩn hóa Quốc tế, ISO 10993). Cả ống PEEK và PTFE dành cho mục đích y tế thường được đánh giá theo khuôn khổ này trước khi tích hợp thiết bị. Ống PEEK y tế được áp dụng ở đâu Ống PEEK được chỉ định cho một số loại thiết bị trong đó độ bền kết cấu và độ ổn định nhiệt vượt xa nhu cầu về độ linh hoạt cực cao hoặc độ ma sát thấp. Bảng dưới đây phác thảo các lĩnh vực ứng dụng phổ biến. Các ứng dụng thiết bị y tế phổ biến cho ống thông PEEK và ống dụng cụ Danh mục thiết bị Yêu cầu chính Tại sao PEEK được chọn Vỏ giới thiệu Độ cứng kết cấu, khả năng chống xoắn Cao strength at moderate wall thickness Các thành phần dụng cụ phẫu thuật có thể tái sử dụng Khử trùng bằng nồi hấp lặp đi lặp lại Ổn định trên 250°C Thành phần trục ống thông Khả năng đẩy, ổn định kích thước Cao strength and fracture toughness Bộ phận xử lý chất lỏng Kháng hóa chất Ổn định với hầu hết các dung môi Trong nhiều thiết kế ống thông đa vật liệu, PEEK được sử dụng cùng với PTFE thay vì thay thế nó, trong đó PEEK cung cấp hỗ trợ cấu trúc ở lớp ngoài hoặc lớp trung gian trong khi PTFE tạo thành bề mặt lòng bên trong, kết hợp sức mạnh của cả hai vật liệu trong một thiết bị. Tùy chọn ống PEEK tùy chỉnh Các dự án ống PEEK y tế tùy chỉnh thường liên quan đến việc điều chỉnh các thông số kích thước và xử lý để phù hợp với yêu cầu thiết bị cụ thể. Ống PEEK ép đùn chính xác có thể được điều chỉnh theo nhiều biến số. Điều chỉnh đường kính trong và ngoài để phù hợp với ống thông hoặc hồ sơ dụng cụ cụ thể Điều chỉnh độ dày của tường để cân bằng độ cứng và tính linh hoạt cho một ứng dụng nhất định Các tùy chọn xử lý bề mặt để hỗ trợ liên kết với các thành phần thiết bị lân cận Mã màu cho cụm thiết bị nhiều thành phần hoặc nhiều lumen Bởi vì PEEK kết hợp độ cứng với độ dẻo dai, các dự án ống tùy chỉnh thường có thể đạt được thành mỏng hơn mức độ tin cậy về mặt cấu trúc trong vật liệu ít cứng hơn, hỗ trợ các thiết kế thiết bị nhỏ gọn hơn mà không làm giảm hiệu suất cơ học. Làm việc với nhà sản xuất ống PEEK: Điều cần xác minh Tìm nguồn cung ứng ống PEEK y tế yêu cầu xác nhận độ chính xác ép đùn, tài liệu chất lượng và kinh nghiệm ứng dụng cụ thể của nhà cung cấp, vì nhiệt độ nóng chảy và độ kết tinh cao của PEEK khiến nó đòi hỏi phải xử lý nhất quán hơn nhiều loại polyme y tế khác. Xác nhận chứng nhận ISO và hệ thống quản lý chất lượng được ghi lại Khả năng ép đùn chính xác phù hợp với yêu cầu xử lý của PEEK Yêu cầu có kinh nghiệm sản xuất ép đùn PEEK tùy chỉnh ở phạm vi đường kính cụ thể Hỗ trợ quy trình phát triển OEM và ODM, bao gồm lặp lại mẫu trước khi sản xuất đầy đủ Công ty TNHH Vật liệu Polymer Linstant Ninh Ba đã hoạt động từ năm 2014 với tư cách là nhà sản xuất và cung cấp ống y tế OEM và ODM chuyên nghiệp, hiện đang tuyển dụng hơn 400 nhân viên trên các công nghệ xử lý ép đùn, phủ và xử lý sau cho ống polymer y tế. Ống PEEK của công ty được chế tạo trên vật liệu kết hợp giữa độ cứng và độ dẻo dai, mang lại độ chính xác cao và hoạt động ổn định trong môi trường lên đến 250°C , hỗ trợ khử trùng nhiều lần trong điều kiện nhiệt độ cao. Độ kết tinh cao của vật liệu góp phần ổn định nhiệt tốt hơn và cam kết của công ty về độ chính xác, an toàn và chất lượng sản phẩm nhất quán hỗ trợ các nhà sản xuất thiết bị phát triển các thành phần cấu trúc trên các ứng dụng xử lý ống thông, dụng cụ và chất lỏng. Câu hỏi thường gặp Câu 1: Ống PEEK y tế là gì? Ống PEEK y tế là ống ép đùn chính xác được làm từ polyether ether ketone, một loại nhựa nhiệt dẻo hiệu suất cao được biết đến với độ bền cao, độ dẻo dai và độ ổn định nhiệt. Câu 2: Tại sao PEEK được sử dụng trong các thiết bị y tế? PEEK được sử dụng nhờ sự kết hợp giữa độ bền cơ học, độ ổn định kích thước, khả năng kháng hóa chất và khả năng chịu được khử trùng ở nhiệt độ cao lặp đi lặp lại. Câu hỏi 3: PEEK có tương thích sinh học không? PEEK cấp y tế thường được đánh giá theo tiêu chí đánh giá sinh học ISO 10993 và thể hiện khả năng tương thích sinh học tốt cho các thiết bị tiếp xúc với bệnh nhân. Q4: Ống PEEK có thể khử trùng được không? Có, ống PEEK chịu được nhiệt độ trên 250°C, cho phép khử trùng nhiều lần trong điều kiện hấp nhiệt độ cao mà không bị lệch kích thước đáng kể. Câu 5: Ống PEEK và ống PTFE, cái nào tốt hơn? Cả hai loại đều không tốt hơn: PEEK mang lại độ bền và khả năng chịu nhiệt độ cao hơn, trong khi PTFE mang lại khả năng bôi trơn vượt trội, do đó, lựa chọn đúng đắn phụ thuộc vào vai trò của ống. Câu 6: PEEK và Polyimide, sự khác biệt là gì? Polyimide hỗ trợ các bức tường mỏng hơn và khả năng chịu nhiệt độ ngắn hạn cao hơn, trong khi PEEK mang lại độ bền và độ cứng khi gãy cao hơn ở độ dày tường tiêu chuẩn. Câu 7: PEEK được sử dụng để làm gì trong các thiết bị y tế? PEEK được sử dụng trong vỏ bọc dụng cụ giới thiệu, các bộ phận dụng cụ phẫu thuật có thể tái sử dụng, các phần trục ống thông và các bộ phận xử lý chất lỏng yêu cầu kháng hóa chất. Câu hỏi 8: Tại sao PEEK được sử dụng trong ống thông? PEEK cung cấp hỗ trợ cấu trúc và độ ổn định kích thước trong các thành phần trục ống thông, thường được kết hợp với PTFE để có bề mặt lòng trong được bôi trơn.


-
23Jul-2026Ống PEEK và PTFE: Cái nào tốt hơn cho thiết bị y tế?

-
16Jul-2026Ống bóng y tế là gì? Hướng dẫn đầy đủ (2026)Trả lời nhanh: Cái gì Ống bóng y tế Là và Tại sao Nó Quan trọng Ống bóng y tế là ống polymer được ép đùn chính xác được sử dụng để tạo thành thân bóng của ống thông nong bóng và độ đặc của thành ống này trực tiếp xác định cách bóng phồng lên, giãn nở và giữ áp suất bên trong mạch máu. Dung sai của ống, độ đồng tâm của thành và kết cấu lớp là ba yếu tố ảnh hưởng trực tiếp nhất đến hiệu suất của khinh khí cầu , vì ngay cả những thay đổi nhỏ về độ dày của tường cũng có thể gây ra sự giãn nở không đều hoặc hư hỏng sớm dưới áp lực. Hướng dẫn này giải thích cách ống bóng y tế được thiết kế, cấu trúc tuân thủ và không tuân thủ khác nhau như thế nào cũng như các kỹ sư thiết bị dữ liệu đặc điểm kỹ thuật nào nên tham khảo khi tìm nguồn cung cấp ống thông bóng cho thiết kế thiết bị mới hoặc hiện có. Ống bóng y tế là gì? Ống bóng là một ống ép đùn chuyên dụng, sau quá trình đúc thổi sẽ tạo thành đoạn bóng bơm hơi của ống thông bóng. Không giống như ống thông tiêu chuẩn, ống bóng phải được thiết kế để mở rộng có thể dự đoán đến đường kính mục tiêu dưới áp suất bơm hơi xác định, sau đó trở lại gần với hình dạng ban đầu khi xì hơi, đồng thời duy trì độ dày thành ổn định xung quanh toàn bộ chu vi của nó. Các thuộc tính chất lượng chính của ống bóng Dung sai kích thước chặt chẽ để hỗ trợ việc mở rộng bóng có thể dự đoán được Độ đồng tâm tốt, nghĩa là các bức tường bên trong và bên ngoài vẫn ở giữa một cách đồng đều Độ elip thấp, có nghĩa là mặt cắt ngang của ống gần với một vòng tròn thực sự Đặc tính kéo dài nhất quán để hỗ trợ kết quả đúc thổi đồng đều Hiệu suất áp suất nổ đáng tin cậy phù hợp với quy trình dự định Bởi vì dung sai của ống bóng thường được giữ ở mức trong phạm vi ± 0,01mm , quá trình ép đùn đòi hỏi nhiệt độ nóng chảy, tốc độ rút và điều kiện làm mát được kiểm soát chặt chẽ, đó là lý do tại sao sản xuất ống bóng thường được coi là một chuyên ngành riêng biệt trong quá trình ép đùn polymer y tế. Tuân thủ Balloon là gì và tại sao nó lại quan trọng? Sự tuân thủ của bong bóng mô tả đường kính của quả bóng thay đổi bao nhiêu khi áp suất lạm phát tăng lên. Hành vi này được xác định phần lớn bởi vật liệu polyme được sử dụng trong ống bóng và cách xử lý vật liệu đó trong quá trình đúc thổi. Hiểu được sự tuân thủ giúp các kỹ sư thiết bị kết hợp vật liệu bóng với chức năng lâm sàng dự định, cho dù đó là giãn mạch nhẹ nhàng hay triển khai stent chính xác. Tuân thủ so với Bán tuân thủ và Không tuân thủ Tăng trưởng đường kính Áp lực nổ Độ chính xác kích thước Tính linh hoạt Độ mỏng của tường tuân thủ Không tuân thủ Bán tuân thủ Ống bóng phù hợp, thường được làm từ vật liệu mềm hơn như nylon, có đường kính tăng lớn nhất khi áp suất tăng, phù hợp với các quy trình trong đó ưu tiên giãn nở dần dần, nhẹ nhàng. Ống bóng không tuân thủ, thường được sản xuất từ vật liệu có mô đun cao hơn như cấu trúc dựa trên Pebax hoặc PET, duy trì đường kính ổn định hơn nhiều trong phạm vi áp suất rộng, khiến nó trở thành lựa chọn ưu tiên để triển khai stent khi kích thước chính xác, có thể dự đoán được là rất quan trọng. Ống bóng bán tuân thủ nằm giữa hai ống, mang lại sự tăng trưởng đường kính vừa phải cùng với độ chính xác kích thước tốt, đó là lý do tại sao nó vẫn là lựa chọn có mục đích chung phổ biến trong một số ứng dụng ống thông. Việc xây dựng lớp ảnh hưởng đến áp suất nổ như thế nào Ống bóng có thể được sản xuất dưới dạng cấu trúc một lớp, hai lớp hoặc ba lớp và số lớp là một trong những yếu tố quyết định mạnh nhất đến áp suất nổ có thể đạt được. Cấu trúc nhiều lớp kết hợp các vật liệu có đặc tính bổ sung, chẳng hạn như lớp ngoài định hướng độ bền kết hợp với lớp bên trong linh hoạt hơn, để tăng khả năng chịu áp lực mà không làm tăng đáng kể độ dày thành. Áp suất nổ định mức theo kết cấu lớp (atm) 45-55 atm ba lớp 28-35 atm hai lớp 14-20 atm một lớp Như biểu đồ minh họa, ống bóng ba lớp có thể đạt được mức áp suất nổ 45-55 atm , cao hơn đáng kể so với cấu trúc một lớp, đó là lý do tại sao thiết kế nhiều lớp thường được chỉ định cho các ứng dụng áp suất cao như điều trị tổn thương vôi hóa. Cấu trúc hai lớp cung cấp một nền tảng trung gian thực tế, mang lại khả năng chịu áp lực cao hơn đáng kể so với ống một lớp trong khi vẫn sản xuất đơn giản hơn so với cấu trúc ba lớp đầy đủ. Ống một lớp vẫn phù hợp cho các ứng dụng áp suất thấp hơn, trong đó ưu tiên hàng đầu là sự đơn giản về mặt cấu hình và sản xuất tiết kiệm chi phí. Hiệu suất kéo dài và đúc thổi Hành vi giãn dài trong quá trình đúc thổi xác định mức độ giãn nở của một quả bóng bay từ hình dạng parison đến đường kính mục tiêu cuối cùng của nó. Các thông số lựa chọn và xử lý vật liệu đều ảnh hưởng đến đường cong này và đặc tính giãn dài không khớp là nguyên nhân phổ biến dẫn đến độ dày thành không đồng đều trong bóng bay thành phẩm. Biểu đồ đường bên dưới minh họa sự mở rộng đường kính tương đối điển hình khi áp suất đúc thổi tăng đối với hai họ vật liệu ống bóng thông thường. Mở rộng đường kính tương đối trong quá trình đúc thổi (%) 100 50 0 Giai đoạn 1 Giai đoạn 2 Giai đoạn 3 Giai đoạn 4 Giai đoạn 5 Giai đoạn 6 Ống dựa trên nylon Ống dựa trên Pebax Ống dựa trên nylon đạt được độ mở rộng mục tiêu sớm hơn trong chu kỳ đúc thổi, phù hợp với hành vi tuân thủ hơn của nó, trong khi ống dựa trên Pebax mở rộng dần dần và tiếp tục phát triển ở các giai đoạn áp suất cao hơn, phản ánh đặc tính hiệu suất bán tuân thủ và không tuân thủ thường của nó. Sự khác biệt về đặc tính giãn nở này là một lý do khiến việc lựa chọn vật liệu cần được hoàn thiện sớm trong quá trình phát triển ống bóng bay, vì nó trực tiếp định hình cửa sổ quy trình được sử dụng trong quá trình đúc thổi và hình dạng bóng bay cuối cùng có thể đạt được. Tham chiếu kích thước cho ống bóng y tế Ống bóng có sẵn với phạm vi kích thước rộng để hỗ trợ mọi thứ từ ứng dụng mạch vành đến các thiết bị mạch ngoại vi lớn hơn. Bảng dưới đây tóm tắt các điểm tham chiếu kích thước chung theo danh mục ứng dụng. Tham chiếu kích thước chung cho ống bóng y tế theo danh mục ứng dụng ứng dụng Đường kính bên trong điển hình Xây dựng lớp chung Tuân thủ điển hình Nong mạch vành 0,10mm - 0,60mm Hai lớp Bán tuân thủ Đặt stent 0,20mm - 1,00mm Ba lớp Không tuân thủ Giãn mạch ngoại vi 1,00mm - 4,00mm Một lớp hoặc hai lớp tuân thủ to semi-compliant Sự giãn nở truy cập lỗ khoan lớn 4,00mm - 8,00mm Một lớp tuân thủ Việc sản xuất ống bóng bay kích thước đầy đủ thường kéo dài phạm vi đường kính trong từ 0,10mm đến 8,00mm , bao gồm gần như tất cả các ứng dụng truy cập mạch vành, ngoại vi và lỗ khoan lớn phổ biến trong một khả năng sản xuất duy nhất. Chất lượng ống ảnh hưởng đến hiệu suất bóng bay như thế nào Chất lượng của ống khí cầu có ảnh hưởng trực tiếp và có thể đo lường được đến hiệu suất của khí cầu thành phẩm, vì bất kỳ sự không nhất quán nào có trong ống thô đều có xu hướng truyền vào khí cầu đúc thổi. Hiểu được những mối quan hệ này giúp các kỹ sư ưu tiên những thông số kỹ thuật ống nào quan trọng nhất đối với thiết bị cụ thể của họ. Độ đồng tâm kém trong ống thô thường dẫn đến độ dày thành bóng không đồng đều sau khi đúc thổi, làm tăng nguy cơ xảy ra điểm nổ không đối xứng Hình elip không nhất quán có thể gây ra sự giãn nở không đồng đều trong quá trình lạm phát, ảnh hưởng đến cách bóng tiếp xúc với thành mạch Sự thay đổi về dung sai độ dày thành ảnh hưởng trực tiếp đến tính nhất quán của áp suất nổ trong một lô sản xuất Sự thay đổi độ giãn dài giữa các lô ống có thể làm thay đổi cửa sổ quy trình đúc thổi, yêu cầu xác nhận lại các thông số quy trình Đây là lý do tại sao các kỹ sư thiết bị thường yêu cầu dữ liệu kích thước ở cấp độ lô, bao gồm các phép đo độ đồng tâm và độ elip, thay vì chỉ dựa vào các thông số kỹ thuật danh nghĩa khi đánh giá nhà cung cấp ống bóng mới. Tùy chọn tùy chỉnh cho ống trục bóng Các dự án ống khí cầu tùy chỉnh thường bắt đầu với yêu cầu về độ giãn dài mục tiêu và áp suất nổ, từ đó phát triển việc lựa chọn vật liệu và xây dựng lớp. Các yêu cầu tùy chỉnh phổ biến bao gồm những điều sau đây. Lựa chọn vật liệu giữa nylon, Pebax và các họ polymer khác dựa trên hành vi tuân thủ mục tiêu Số lượng lớp và ghép vật liệu lớp để đạt được mục tiêu áp suất nổ cụ thể Điều chỉnh độ giãn dài để phù hợp với cửa sổ quy trình đúc thổi cụ thể Tùy chỉnh kích thước trên toàn bộ phạm vi đường kính trong từ 0,10mm đến 8,00mm Sản xuất dung sai chặt chẽ xuống tới ± 0,01mm cho các ứng dụng có độ chính xác cao Đội ngũ R&D giàu kinh nghiệm làm việc cùng với các yêu cầu về độ giãn dài và áp suất nổ của kỹ sư thiết bị có thể giúp rút ngắn chu kỳ phát triển bằng cách thu hẹp các tùy chọn quy trình và vật liệu trước khi bắt đầu sản xuất mẫu chính thức. Ai sản xuất ống bóng y tế Công ty TNHH Vật liệu Polymer Linstant Ninh Ba đã hoạt động từ năm 2014 với tư cách là nhà sản xuất và cung cấp ống y tế OEM và ODM chuyên nghiệp, hiện đang tuyển dụng hơn 400 nhân viên trên các công nghệ xử lý ép đùn, phủ và xử lý sau cho ống polymer y tế. Với kinh nghiệm ép đùn sâu rộng, công ty cung cấp ống bóng có dung sai chặt chẽ và tính chất cơ học tốt, hỗ trợ dung sai tối thiểu ± 0,01mm và sản xuất kích thước đầy đủ bao gồm phạm vi đường kính trong từ 0,10mm đến 8,00mm, bao gồm tất cả các kích thước phổ biến được sử dụng trong các ứng dụng vành, ngoại vi và lỗ khoan lớn. Có sẵn các cấu trúc ống bóng đơn, đôi và ba lớp, với khả năng chịu áp suất bóng nhiều lớp đạt tới 45-55 atm , và đội ngũ nghiên cứu và phát triển giàu kinh nghiệm của công ty có thể phát triển ống bóng tùy chỉnh theo yêu cầu về độ giãn dài và áp suất nổ cụ thể. Độ đồng tâm và độ elip tốt được duy trì trong suốt quá trình sản xuất, hỗ trợ hiệu suất bóng ổn định, có thể lặp lại cho các nhà sản xuất thiết bị. Câu hỏi thường gặp Câu 1: Ống bóng y tế là gì? Ống bóng y tế là ống polymer được ép đùn chính xác được sử dụng để tạo thành đoạn bóng bơm hơi của ống thông nong bóng thông qua quá trình đúc thổi. Câu 2: Ống bóng dùng để làm gì? Nó được sử dụng để sản xuất ống thông bóng cho các thủ tục như giãn mạch và triển khai stent, khi cần phải mở rộng có kiểm soát và có thể dự đoán được. Câu 3: Tuân thủ bóng bay là gì? Sự tuân thủ của bong bóng mô tả đường kính của quả bóng tăng lên bao nhiêu khi áp suất lạm phát tăng lên, từ hành vi tuân thủ đến bán tuân thủ đến không tuân thủ. Q4: Ống ảnh hưởng đến hiệu suất của bóng như thế nào? Độ đồng tâm, độ elip và khả năng chịu đựng của thành ống ảnh hưởng trực tiếp đến tính đồng nhất của thành bong bóng, trạng thái giãn nở và tính nhất quán của áp suất nổ sau khi đúc thổi. Câu 5: Ống bóng có thể được tùy chỉnh không? Có, tất cả các thông số vật liệu, số lớp, độ giãn dài và kích thước đều có thể được tùy chỉnh để đáp ứng các yêu cầu tuân thủ và áp suất nổ cụ thể. Q6: Ai sản xuất ống bóng y tế? Các công ty ép đùn polymer y tế chuyên dụng có khả năng OEM và ODM sản xuất ống bóng, sử dụng quy trình ép đùn có kiểm soát để đáp ứng các yêu cầu về dung sai chặt chẽ.

-
09Jul-2026Ống Polyimide gia cố so với Polyimide tiêu chuẩn: Sự khác biệt chínhTrả lời nhanh: Sự khác biệt cốt lõi giữa ống Polyimide gia cố và tiêu chuẩn Ống polyimide được gia cố nhúng một lớp bện kim loại hoặc lớp cuộn bên trong thành polyimide, trong khi ống polyimide tiêu chuẩn chỉ dựa vào polymer để tạo độ bền. Sự khác biệt về xây dựng này có nghĩa là ống polyimide gia cố mang lại khả năng chống xoắn và truyền mô-men xoắn cao hơn đáng kể , khiến nó trở thành lựa chọn ưu tiên cho các trục ống thông dài hơn và các thiết bị phải điều hướng mạch máu quanh co, trong khi ống polyimide tiêu chuẩn vẫn phù hợp với các đoạn ngắn hơn, ít đòi hỏi hơn trong đó ưu tiên có hình dạng thấp hơn. Hướng dẫn này so sánh ống polyimide gia cố so với polyimide tiêu chuẩn dựa trên sức mạnh, tính linh hoạt và dữ liệu ứng dụng, giúp các kỹ sư thiết bị quyết định cấu trúc nào phù hợp với thiết kế ống thông hoặc ống thông siêu nhỏ nhất định. Ống Polyimide gia cố là gì? Ống polyimide gia cố được chế tạo bằng cách thêm một lớp dây kim loại, thường là thép không gỉ, vào thành ống trong quá trình phủ. Lớp gia cố này được bao bọc hoàn toàn giữa lớp phủ polyimide bên trong và bên ngoài, do đó, ống hoàn thiện giữ được bề mặt bên trong và bên ngoài mịn màng đồng thời đạt được hiệu suất cơ học cao hơn đáng kể so với ống polyimide không gia cố có cùng độ dày thành. Hai mẫu gia cố phổ biến Gia cố bện: các dây mảnh được dệt theo kiểu đan chéo quanh thành ống, cải thiện khả năng truyền mô-men xoắn và khả năng chịu áp lực nổ Gia cố cuộn dây: một dây đơn được quấn theo hình xoắn ốc dọc theo chiều dài ống, mang lại sự linh hoạt và khả năng chống xoắn hơn là điều khiển mô-men xoắn Ống thông bện và ống gia cố dạng cuộn không phải là những lựa chọn có thể thay thế cho nhau; mẫu chính xác phụ thuộc vào việc thiết kế thiết bị ưu tiên điều khiển quay, chẳng hạn như ống thông có thể điều khiển được hay khả năng theo dõi trơn tru thông qua giải phẫu cong, chẳng hạn như nhiều ứng dụng ống thông vi mô. Tại sao cốt thép được sử dụng trong ống y tế Ống polyimide tiêu chuẩn đã mang lại đặc tính kéo bền nhờ độ dày thành ống, nhưng trục ống thông dài, mỏng vẫn phải đối mặt với hai thách thức dai dẳng: xoắn khi điều hướng các đường cong giải phẫu sắc nét và mất mô-men xoắn khi bác sĩ cần xoay đầu gần để kiểm soát đầu xa. Gia cố giải quyết trực tiếp cả hai vấn đề bằng cách phân phối tải trọng cơ học dọc theo lớp dây thay vì chỉ dựa vào thành polyme. Hiệu suất truyền mô-men xoắn theo kết cấu (%) 92% bện gia cố 71% cuộn dây gia cố 39% Polyimide tiêu chuẩn Như biểu đồ cho thấy, cốt thép bện mang lại hiệu quả truyền mô-men xoắn cao nhất , đó là lý do tại sao trục ống thông có thể điều khiển được yêu cầu điều khiển quay từng bước một chính xác thường chỉ định cấu trúc bện. Gia cố cuộn dây cải thiện khả năng truyền mô-men xoắn so với polyimide tiêu chuẩn nhưng chú trọng nhiều hơn vào tính linh hoạt và khả năng chống xoắn, trong khi ống polyimide tiêu chuẩn, thiếu lớp dây, truyền lực quay ít hơn tương ứng dọc theo chiều dài của nó. Ống gia cố có cải thiện khả năng chống xoắn không? Khả năng chống xoắn mô tả khả năng duy trì đường kính bên trong của ống khi uốn quanh bán kính nhỏ, điều này ảnh hưởng trực tiếp đến việc chất lỏng, thiết bị hoặc dây dẫn có thể tiếp tục đi qua ống thông trong quá trình điều hướng hay không. Biểu đồ đường bên dưới so sánh bán kính uốn cong tối thiểu trước khi giới hạn quang thông bắt đầu trên ba loại công trình, được thử nghiệm trên các góc uốn cong tăng dần. Độ duy trì Lumen so với góc uốn cong (%) 100 50 0 30° 60° 90° 120° 150° 180° cuộn dây gia cố bện gia cố Polyimide tiêu chuẩn Ống được gia cố bằng cuộn dây cho thấy khả năng duy trì quang thông mạnh nhất khi góc uốn tăng lên, đó là lý do tại sao cấu trúc cuộn dây thường được ưa chuộng cho ống thông vi mô phải đi qua các đường mạch rất quanh co mà không hạn chế dòng chảy. Cốt thép bện cũng giữ tốt, mặc dù kém hơn một chút so với cuộn dây ở các góc uốn cực lớn, vì mẫu dây chéo được tối ưu hóa nhiều hơn cho mô-men xoắn hơn là độ linh hoạt trong bán kính hẹp. Ống polyimide tiêu chuẩn, không có lớp dây, cho thấy khả năng duy trì quang thông giảm mạnh nhất khi góc uốn tăng, xác nhận rằng gia cố cải thiện đáng kể khả năng chống xoắn trong những con đường giải phẫu đòi hỏi khắt khe. Polyimide gia cố và tiêu chuẩn: So sánh hiệu suất đầy đủ Ngoài khả năng chống mô-men xoắn và lực xoắn riêng lẻ, các kỹ sư thiết bị thường cần cân nhắc nhiều tiêu chí hiệu suất cùng nhau. Biểu đồ radar bên dưới so sánh ống polyimide tiêu chuẩn, ống gia cố bện và ống gia cố dạng cuộn qua năm yếu tố liên quan đến thiết kế trục ống thông. Tiêu chuẩn so với bện và cuộn dây được gia cố Kiểm soát mô-men xoắn Khả năng chống xoắn Độ mỏng hồ sơ Khả năng theo dõi Áp lực nổ bện gia cố cuộn dây gia cố Polyimide tiêu chuẩn Ống gia cố bện đạt điểm cao nhất về khả năng kiểm soát mô-men xoắn và khả năng chịu áp suất nổ, hỗ trợ các thiết bị cần phản ứng quay chính xác và khả năng chịu áp suất bên trong cao hơn, chẳng hạn như đường dẫn tiêm chất tương phản. Ống được gia cố bằng cuộn đạt điểm cao nhất về khả năng theo dõi và vẫn có tính cạnh tranh về khả năng chống xoắn, khiến nó rất phù hợp với ống thông siêu nhỏ điều hướng các mạch nhỏ, cong. Ống polyimide tiêu chuẩn đạt điểm cao nhất về độ mỏng biên dạng, do không có lớp dây giúp giữ độ dày thành tổng thể ở mức tối thiểu, điều này vẫn có giá trị đối với các phần xa nhất, có đường kính nhỏ nhất của thiết bị không cần gia cố. Bảng tham chiếu kích thước và cơ học Bảng dưới đây phác thảo các điểm tham chiếu cơ học và kích thước chung của ba loại kết cấu ống, hữu ích trong quá trình lập kế hoạch thiết kế ống thông ở giai đoạn đầu. So sánh tham khảo chung của ống polyimide gia cố tiêu chuẩn, gia cố cuộn và bện Xây dựng Độ dày tường điển hình Lớp gia cố Phù hợp nhất cho Polyimide tiêu chuẩn 0,006mm - 0,020mm không có Phần đầu xa, nhu cầu biên dạng nhỏ cuộn dây gia cố 0,015mm - 0,035mm Cuộn dây xoắn ốc đơn dây Trục microcatheter, đường đi quanh co bện gia cố 0,020mm - 0,050mm Dây bện chéo Ống thông có thể điều khiển được, thiết bị mô-men xoắn quan trọng Do các lớp gia cố làm tăng thêm độ dày thành tổng thể nên các kỹ sư thường kết hợp các kiểu xây dựng dọc theo một trục ống thông duy nhất, sử dụng phần được gia cố chắc chắn hơn ở phần gần và phần polyimide tiêu chuẩn mỏng hơn ở phần xa để cân bằng độ bền, hình dáng và tính linh hoạt dọc theo chiều dài của thiết bị. Nơi sử dụng ống polyimide gia cố Ống polyimide được gia cố xuất hiện trên nhiều loại thiết bị dựa trên ống thông, đặc biệt khi thiết bị phải di chuyển một khoảng cách đáng kể qua hệ thống mạch máu trong khi vẫn duy trì tính toàn vẹn và khả năng kiểm soát của trục. Ống thông thần kinh mạch máu, trong đó việc điều hướng chính xác qua các mạch não nhỏ, cong đòi hỏi khả năng chống xoắn đáng tin cậy Ống thông điện sinh lý có thể điều khiển được, trong đó phản ứng mô-men xoắn một-một chính xác là điều cần thiết để định vị đầu Ống thông dẫn hướng và vỏ bọc dẫn hướng, trong đó trục ổn định hỗ trợ sự đi qua của các thiết bị thứ cấp Các thiết bị tiếp cận mạch máu ngoại vi, trong đó chiều dài trục dài hơn sẽ làm tăng nguy cơ bị xoắn nếu không được gia cố Ống thông phân phối thuốc và chất cản quang, trong đó khả năng chịu áp lực nổ hỗ trợ áp lực tiêm cao hơn Polyimide gia cố thường được sử dụng trong ống thông mạch máu thần kinh đặc biệt là vì các thiết bị này phải điều hướng một số giải phẫu mạch máu quanh co nhất trong cơ thể trong khi vẫn đưa ống đỡ động mạch, cuộn dây hoặc thiết bị trị liệu khác đến một vị trí chính xác, một nhiệm vụ phụ thuộc nhiều vào cả khả năng chống xoắn và phản ứng mô-men xoắn có thể dự đoán được. Tùy chọn gia cố tùy chỉnh cho ống thông Ống gia cố ống thông có thể được điều chỉnh theo yêu cầu của thiết bị cụ thể bằng cách điều chỉnh kiểu dây, bước và thành phần vật liệu của lớp gia cố cùng với các thông số lớp phủ polyimide xung quanh. Các thông số gia cố có thể điều chỉnh Số lượng và góc chọn bện, ảnh hưởng đến sự cân bằng giữa kiểm soát mô-men xoắn và tính linh hoạt Bước cuộn dây và đường kính dây, ảnh hưởng đến khả năng chống xoắn và độ cứng tổng thể của trục Các vùng có độ cứng thay đổi dọc theo một trục đơn, chuyển từ phần gia cố sang phần polyimide tiêu chuẩn Độ dày đóng gói, cân bằng đường kính ngoài tổng thể với hiệu suất cơ học Cấu trúc có độ cứng thay đổi, trong đó mật độ gia cố thay đổi dần dần dọc theo chiều dài trục, ngày càng được yêu cầu đối với các thiết bị cần phần gần cứng hơn để có khả năng đẩy kết hợp với phần ở xa mềm hơn, linh hoạt hơn để điều hướng không gây chấn thương. Làm việc với một nhà sản xuất ống gia cố: Cần xác minh điều gì Tìm nguồn cung ứng ống polyimide gia cố đòi hỏi quá trình phức tạp hơn so với ống tiêu chuẩn, vì bước gia cố dây phải được kiểm soát chặt chẽ để duy trì kích thước quang thông nhất quán và tránh để dây tiếp xúc ở bề mặt ống. Một số điểm xác minh có thể giúp giảm rủi ro về trình độ chuyên môn khi đánh giá nhà cung cấp. Xác nhận chứng nhận ISO và hệ thống quản lý chất lượng được ghi lại để sản xuất ống y tế gia cố Khả năng bện và cuộn trong nhà được tích hợp với quy trình phủ polyimide Kinh nghiệm sản xuất trục có độ cứng thay đổi hoặc trục được gia cố đa vùng, không chỉ ống đồng nhất Hỗ trợ quy trình phát triển OEM và ODM với việc lặp lại mẫu trước khi chạy sản xuất đầy đủ Quy trình xử lý ống vô trùng phù hợp với phòng sạch hoặc sản xuất trong môi trường được kiểm soát Công ty TNHH Vật liệu Polymer Linstant Ninh Ba đã hoạt động từ năm 2014 với tư cách là nhà sản xuất và cung cấp ống y tế OEM và ODM chuyên nghiệp, hiện đang tuyển dụng hơn 400 nhân viên trên các công nghệ xử lý ép đùn, phủ và xử lý sau cho ống polymer y tế. Cam kết của công ty với các nhà sản xuất thiết bị y tế tập trung vào độ chính xác, an toàn, khả năng xử lý đa dạng và chất lượng sản phẩm nhất quán, hỗ trợ cả cấu trúc ống polyimide tiêu chuẩn và gia cố cho các ứng dụng ống thông và ống thông siêu nhỏ. Với tư cách là nhà sản xuất ống thông theo hợp đồng, công ty tiếp tục đầu tư vào đổi mới độc lập cũng như nghiên cứu và phát triển tự định hướng để hỗ trợ các yêu cầu thiết kế thiết bị ngày càng phát triển. Câu hỏi thường gặp Câu 1: Ống polyimide gia cố là gì? Ống polyimide gia cố là ống polyimide có lớp dây bện hoặc cuộn kim loại được nhúng vào trong tường, được bọc giữa lớp phủ polyimide bên trong và bên ngoài để tăng thêm độ bền. Câu 2: Ống thông bện là gì? Ống thông bện sử dụng mẫu dây đan chéo được dệt xung quanh thành ống để cải thiện khả năng truyền mô-men xoắn và khả năng chống áp lực nổ, lý tưởng cho các thiết bị có khả năng điều khiển. Câu 3: Tại sao cốt thép được sử dụng trong ống y tế? Gia cố cải thiện khả năng chống xoắn và truyền mô-men xoắn, giúp trục ống thông duy trì tính toàn vẹn của lòng và kiểm soát xoay trong quá trình di chuyển qua mạch máu. Q4: Ống gia cố có cải thiện khả năng đẩy không? Có, lớp dây được bổ sung sẽ phân phối tải trọng cơ học dọc theo trục, cải thiện khả năng đẩy và giảm khả năng bị vênh trục trong quá trình nâng cao thiết bị. Câu hỏi 5: Khả năng chống xoắn trong ống thông là gì? Khả năng chống xoắn đề cập đến khả năng của ống trong việc duy trì hình dạng lumen bên trong của nó khi bị uốn cong, ngăn ngừa hạn chế dòng chảy hoặc các vấn đề về đường đi của thiết bị trong quá trình điều hướng. Câu 6: Ống polyimide được gia cố mạnh đến mức nào? Các kết cấu được gia cố thường cho thấy khả năng truyền mô-men xoắn và khả năng chịu áp lực nổ cao hơn đáng kể so với ống polyimide tiêu chuẩn có cùng độ dày thành. Q7: Những thiết bị nào sử dụng ống gia cố? Ống polyimide gia cố thường được sử dụng trong ống thông thần kinh mạch máu, ống thông điện sinh lý có thể điều khiển được, ống thông dẫn hướng và thiết bị phân phối thuốc hoặc chất cản quang. Câu hỏi 8: Polyimide gia cố có được sử dụng trong ống thông mạch máu thần kinh không? Có, polyimide gia cố được sử dụng rộng rãi trong ống thông mạch máu thần kinh vì những thiết bị này yêu cầu khả năng chống xoắn và kiểm soát mô-men xoắn đáng tin cậy thông qua các mạch não quanh co.
-
02Jul-2026Ống Polyimide y tế là gì? Thuộc tính, Công dụng và Ứng dụng (2026)Trả lời nhanh: Cái gì Ống Polyimide y tế được sử dụng cho Ống polyimide y tế là một ống polymer có thành mỏng được sử dụng bên trong ống thông, ống thông siêu nhỏ và các thiết bị xâm lấn tối thiểu khác trong đó độ bền kéo cao, kháng hóa chất và độ chính xác kích thước được yêu cầu trong một đường kính rất nhỏ. Nó được chỉ định phổ biến nhất cho trục vi ống thông, lớp lót dây dẫn và các bộ phận của hệ thống phân phối vì nó có thể được ép đùn với đường kính trong nhỏ đến 0,10mm trong khi vẫn giữ được dung sai chặt chẽ khi uốn lặp đi lặp lại. Hướng dẫn này bao gồm các đặc tính vật liệu, những cân nhắc trong quá trình sản xuất và dữ liệu ứng dụng đằng sau ống polyimide y tế , với các so sánh trực quan để giúp các kỹ sư thiết bị và nhóm tìm nguồn cung ứng đánh giá polyimide so với các vật liệu ống thông thường khác như PTFE và lớp lót làm từ nylon. Ống Polyimide y tế là gì? Ống Polyimide (ống PI) của LINSTANT được sản xuất bằng cách phủ nhựa polyimide lỏng thành nhiều lớp phủ liên tiếp lên trục gá có thể tháo rời, sau đó xử lý từng lớp ở nhiệt độ cao cho đến khi đạt được độ dày thành mong muốn. Quá trình dựa trên lớp phủ này, thay vì chỉ ép đùn truyền thống, là điều cho phép ống polyimide đạt được độ dày thành siêu mỏng trong khi vẫn duy trì tính toàn vẹn về cấu trúc ở đường kính rất nhỏ, điều này khó đạt được bằng nhiều vật liệu ống polyme khác. Đặc tính vật liệu cốt lõi Độ bền kéo cao so với độ dày thành ống, hỗ trợ khả năng đẩy trong trục ống thông Độ ổn định kích thước mạnh mẽ qua các chu kỳ uốn và mô-men xoắn lặp đi lặp lại Khả năng kháng hóa chất đối với hầu hết các dung môi và quy trình khử trùng được sử dụng trong lắp ráp thiết bị Chịu được nhiệt độ cao, hỗ trợ hoạt động lâu dài trên 350°C và tiếp xúc ngắn hạn lên tới 450°C Khả năng tương thích sinh học tốt cho các ứng dụng tiếp xúc với bệnh nhân nội bộ Do sự kết hợp giữa độ bền và độ chính xác này, ống polyimide được chỉ định rộng rãi làm lớp cấu trúc bên ngoài hoặc trung gian trong cấu trúc ống thông nhiều lớp, thường được kết hợp với vật liệu lót bôi trơn bên trong. Tại sao Polyimide được sử dụng trong xây dựng ống thông và ống thông vi mô Ống thông và ống thông siêu nhỏ phải cân bằng ba nhu cầu cạnh tranh: hình dạng đủ nhỏ để điều hướng mạch máu hẹp, đủ sức mạnh của cột để đẩy qua cơ thể mà không bị xoắn và đủ linh hoạt để theo dõi giải phẫu cong. Ống polyimide giải quyết vấn đề cân bằng này tốt hơn nhiều vật liệu thay thế có đường kính rất nhỏ, đó là lý do tại sao nó là lựa chọn phổ biến để chế tạo ống thông vi mô. Độ bền kéo theo vật liệu ống (Tương đối, Điểm giữa phạm vi MPa) 231 MPa Polyimide (PI) 31 MPa PTFE 45 MPa Ni-lông (PA12) 20 MPa Pebax Như minh họa ở trên, độ bền kéo của polyimide cao hơn đáng kể so với PTFE, nylon hoặc Pebax ở độ dày thành tương đương, cho phép các kỹ sư thiết bị giảm độ dày thành trong khi vẫn đáp ứng các yêu cầu về kết cấu. Điều này đặc biệt có giá trị trong ống thông vi mô, trong đó mỗi milimet độ dày thành ống đều ảnh hưởng trực tiếp đến đường kính lumen bên trong có thể đạt được và cấu hình tổng thể của thiết bị. Polyimide có tốt hơn PTFE không? So sánh song song Polyimide và PTFE thường được sử dụng cùng nhau thay vì thay thế trực tiếp, vì mỗi vật liệu đóng góp các đặc tính hiệu suất khác nhau cho cụm ống thông hoàn thiện. Biểu đồ radar bên dưới so sánh cả hai vật liệu, cộng với cấu trúc hỗn hợp PI/PTFE, theo năm tiêu chí hiệu suất trên thang điểm tương đối từ 1-10. PI so với PTFE so với PI/PTFE tổng hợp Độ bền kéo bôi trơn Khả năng tường mỏng Độ cứng kết cấu Kháng hóa chất Polyimide PTFE Hỗn hợp PI/PTFE Polyimide rõ ràng dẫn đầu về độ bền kéo, khả năng thành mỏng và độ cứng kết cấu, đó là lý do tại sao nó thường được sử dụng làm lớp cấu trúc bên ngoài của trục ống thông. Ngược lại, PTFE đạt điểm cao nhất về độ bôi trơn, khiến nó trở thành vật liệu được ưu tiên cho bề mặt lòng trong, nơi dây dẫn và các thiết bị khác cần trượt với ma sát tối thiểu. A Cấu trúc hỗn hợp PI/PTFE kết hợp cả hai điểm mạnh, sử dụng lớp PI để ngăn ngừa biến dạng và hỗ trợ khả năng đẩy trong khi lớp PTFE giữ cho thành bên trong nhẵn, đó là lý do tại sao kết cấu composite lại phổ biến trong các thiết kế ống thông hiệu suất cao. Kích thước tiêu chuẩn và tham chiếu độ dày của tường Bởi vì ống polyimide được chế tạo thông qua quy trình phủ nhiều lớp thay vì chỉ ép đùn trực tiếp nên độ dày của thành ống có thể được kiểm soát với độ chính xác cao. Bảng dưới đây phác thảo các phạm vi kích thước điển hình được tham chiếu trong quá trình thiết kế thiết bị ở giai đoạn đầu. Tham chiếu kích thước chung cho ống polyimide cấp y tế theo danh mục ứng dụng ứng dụng Đường kính bên trong điển hình Độ dày tường điển hình Xây dựng chung Trục microcatheter 0,10mm - 0,60mm 0,006mm - 0,015mm PI một lớp Lớp lót dây dẫn hướng 0,15mm - 0,80mm 0,008mm - 0,020mm Hỗn hợp PI/PTFE Vỏ hệ thống phân phối 0,50mm - 2,00mm 0,02mm - 0,05mm PI nhiều lớp Ống dẫn/ống tiếp cận 1,00mm - 5,00mm 0,03mm - 0,08mm PI cốt thép Trong khi phạm vi đường kính bên trong tiêu chuẩn cho hầu hết các ứng dụng ống polyimide nằm trong khoảng 0,10mm và 2 mm , năng lực sản xuất hàng loạt đã được mở rộng trong những năm gần đây để hỗ trợ đường kính trong lên tới 5,00mm cho hệ thống phân phối lớn hơn và các bộ phận ống tiếp cận. Hiệu suất kháng nhiệt độ và hóa chất Khả năng chịu nhiệt độ là điểm khác biệt chính của ống polyimide, đặc biệt là trong các bước sản xuất thiết bị như liên kết nóng chảy lại, xử lý bằng laser hoặc chu trình khử trùng có nhiệt độ cao. Biểu đồ đường bên dưới cho thấy độ ổn định cơ học tương đối của ống polyimide trong phạm vi nhiệt độ tăng so với vật liệu ống làm từ nylon tiêu chuẩn. Độ ổn định cơ học tương đối so với nhiệt độ (%) 100 50 0 100C 150C 200C 250C 300C 350C Ống polyimide Ống dựa trên nylon Ống polyimide duy trì được tỷ lệ ổn định cơ học cao ngay cả khi nhiệt độ tăng lên tới 300°C và cao hơn, hỗ trợ nhiệt độ hoạt động lâu dài trên 350°C và tiếp xúc ngắn hạn lên tới 450°C. Trong khi đó, ống làm từ nylon bắt đầu mất đi độ ổn định về cấu trúc trước khi đạt đến những nhiệt độ này, điều này hạn chế tính phù hợp của nó đối với các quy trình sản xuất liên quan đến các bước liên kết dựa trên nhiệt hoặc khử trùng ở nhiệt độ cao. Cân nhắc về khả năng tương thích sinh học và khử trùng Đối với bất kỳ thành phần nào có tiếp xúc trực tiếp hoặc gián tiếp với bệnh nhân, việc kiểm tra khả năng tương thích sinh học và khả năng tương thích khử trùng là các yêu cầu cơ bản. Ống polyimide dành cho sử dụng thiết bị y tế thường được đánh giá dựa trên các khung đánh giá sinh học được công nhận được tham chiếu trong ISO 10993 , tiêu chuẩn quốc tế để đánh giá sinh học các thiết bị y tế, bao gồm thử nghiệm độc tính tế bào, độ nhạy và kích ứng liên quan đến các thành phần ống thông và vi ống thông (Tổ chức Tiêu chuẩn hóa Quốc tế, ISO 10993). Khả năng tương thích khử trùng Ống polyimide thường duy trì độ ổn định về kích thước và cơ học trong các phương pháp khử trùng thông thường được sử dụng trong sản xuất thiết bị y tế, bao gồm ethylene oxit (EtO), chiếu xạ gamma và các quy trình hấp tiệt trùng bằng hơi nước, do khả năng chịu nhiệt độ cao và ổn định hóa học. Khả năng tương thích rộng rãi này là một lý do khiến polyimide thường được chọn cho các thành phần phải duy trì được kích thước nhất quán sau khi khử trùng lần cuối. Khử trùng bằng oxit ethylene (EtO): thường được sử dụng cho các cụm ống thông đã hoàn thiện Chiếu xạ gamma: phù hợp với tính ổn định bức xạ và hóa học của polyimide Nồi hấp hơi nước: được hỗ trợ bởi phạm vi hoạt động ở nhiệt độ cao của polyimide Ống Polyimide y tế được áp dụng ở đâu Ống polyimide được chỉ định cho nhiều loại thiết bị xâm lấn tối thiểu. Bảng dưới đây tóm tắt các lĩnh vực ứng dụng phổ biến và lý do chính khiến polyimide được chọn cho từng lĩnh vực. Các ứng dụng thiết bị y tế phổ biến cho ống composite polyimide và PI/PTFE Danh mục thiết bị Yêu cầu chính Công trình ưa thích Microcatheter thần kinh Cấu hình siêu nhỏ, khả năng đẩy cao PI một lớp Dây dẫn Ma sát thấp, truyền mô-men xoắn Hỗn hợp PI/PTFE Hệ thống cung cấp tim Khả năng chống xoắn, ổn định kích thước PI nhiều lớp Kênh dụng cụ nội soi Kháng hóa chất, tường mỏng PI tráng Vỏ truy cập chẩn đoán Quang thông nhất quán, ổn định khử trùng PI cốt thép Trong gần như tất cả các loại này, yêu cầu cơ bản đều nhất quán: các kỹ sư cần vật liệu ống có kích thước quang thông chính xác, có thể lặp lại sau khi khử trùng trong khi vẫn chịu được áp lực cơ học khi di chuyển qua mạch máu, vốn là đặc điểm sức mạnh cốt lõi của ống polyimide cấp y tế. Ống Polyimide tùy chỉnh: Kỹ sư thiết bị có thể chỉ định những gì Các dự án OEM ống y tế tùy chỉnh thường liên quan đến việc điều chỉnh một số thông số ngoài đường kính bên trong và bên ngoài cơ bản. Phương pháp tạo công thức nhựa PI độc quyền cho phép các nhà sản xuất điều chỉnh mô đun, độ bền kéo, độ giãn dài và màu sắc để phù hợp với yêu cầu thiết bị cụ thể. Các thông số tùy chỉnh phổ biến Điều chỉnh mô đun và độ giãn dài để cân bằng tính linh hoạt với khả năng đẩy cho thiết kế ống thông cụ thể Giảm độ dày thành ống thông qua quy trình phủ nhiều lớp cho ống polyimide thành siêu mỏng Mã màu cho cụm thiết bị nhiều lumen hoặc nhiều thành phần Tăng cường độ bám dính, cho phép liên kết trực tiếp với các vật liệu như Nylon và TPU mà không cần xử lý bề mặt bổ sung Lớp composite với PTFE dành cho các ứng dụng yêu cầu cả độ bền và độ bôi trơn của thành trong Khả năng liên kết trực tiếp mà không cần xử lý bề mặt là một lợi thế thiết thực trong quá trình lắp ráp thiết bị, vì nó làm giảm số bước xử lý cần thiết để nối ống polyimide với các bộ phận liền kề trong cấu trúc ống thông đa vật liệu. Làm việc với nhà sản xuất ống y tế: Cần xác minh điều gì Các nhà sản xuất thiết bị tìm nguồn cung ứng linh kiện ống polyimide phải xác nhận việc kiểm soát quy trình, tài liệu chất lượng và kinh nghiệm ứng dụng cụ thể của nhà cung cấp trước khi hoàn thiện dự án. Một số điểm xác minh chính có thể giúp giảm rủi ro về chất lượng trong quá trình phát triển thiết bị. Xác nhận chứng nhận ISO và hệ thống quản lý chất lượng được ghi chép cho sản xuất ống y tế Khả năng ép đùn, phủ và xử lý hậu kỳ trong nhà thay vì các bước phụ thuê ngoài Kinh nghiệm sản xuất ống polyimide ép đùn chính xác ở phạm vi đường kính cụ thể được yêu cầu Hỗ trợ quy trình phát triển OEM và ODM, bao gồm lặp lại mẫu trước khi sản xuất đầy đủ Quy trình xử lý ống vô trùng được ghi lại trong phòng sạch hoặc sản xuất trong môi trường được kiểm soát Công ty TNHH Vật liệu Polymer Linstant Ninh Ba đã hoạt động từ năm 2014 với tư cách là nhà sản xuất ống y tế OEM và ODM, hiện đang tuyển dụng hơn 400 nhân viên và chuyên về công nghệ ép đùn, phủ và xử lý sau cho ống polyme y tế. Phương pháp nhựa PI độc quyền của công ty cho phép tùy chỉnh mô đun, độ bền, độ giãn dài và màu sắc cho ống polyimide, đồng thời quy trình phủ của nó hỗ trợ độ dày thành mỏng hơn trong khi ống polyimide của nó mang lại khả năng tương thích liên kết trực tiếp với các vật liệu như Nylon và TPU mà không cần xử lý bề mặt. Ngoài phạm vi đường kính trong tiêu chuẩn từ 0,10 mm đến 2 mm, công ty có khả năng sản xuất hàng loạt ống polyimide với đường kính trong lên tới 5,00mm và ống của nó được thiết kế để hoạt động trong thời gian dài ở nhiệt độ trên 350°C với khả năng chịu nhiệt ngắn hạn lên tới 450°C, bên cạnh khả năng tương thích sinh học tốt cho các ứng dụng thiết bị y tế. Câu hỏi thường gặp Câu 1: Ống polyimide y tế là gì? Ống polyimide y tế là ống polymer có thành mỏng, cường độ cao được sản xuất bằng quy trình phủ nhiều lớp, thường được sử dụng trong trục ống thông và ống thông siêu nhỏ cũng như các thành phần thiết bị xâm lấn tối thiểu khác. Câu 2: Tại sao nên sử dụng polyimide trong ống thông? Polyimide cung cấp độ bền kéo cao và độ ổn định kích thước ở độ dày thành ống rất mỏng, giúp trục ống thông duy trì khả năng đẩy và khả năng chống xoắn trong một biên dạng nhỏ. Câu 3: Polyimide có tốt hơn PTFE không? Polyimide và PTFE có các vai trò khác nhau: polyimide mang lại độ bền cao hơn và khả năng tạo thành mỏng, trong khi PTFE mang lại khả năng bôi trơn vượt trội, đó là lý do tại sao cả hai thường được kết hợp trong ống composite. Q4: Ống thông micro được làm bằng gì? Ống thông micro thường được làm từ polyimide, dưới dạng một lớp hoặc là một phần của cấu trúc hỗn hợp PI/PTFE, để đạt được đường kính nhỏ với đủ độ bền. Câu 5: Ống polyimide có thể khử trùng được không? Có, ống polyimide thường duy trì độ ổn định về kích thước qua các phương pháp khử trùng thông thường bao gồm oxit ethylene, chiếu xạ gamma và quy trình hấp tiệt trùng bằng hơi nước. Câu hỏi 6: Polyimide có tương thích sinh học không? Ống polyimide cấp y tế thường được đánh giá theo tiêu chí đánh giá sinh học ISO 10993 và thể hiện khả năng tương thích sinh học tốt cho các thiết bị tiếp xúc với bệnh nhân. Câu 7: Ống polyimide dùng để làm gì? Nó được sử dụng trong các ống thông siêu nhỏ, ống dẫn hướng, hệ thống cung cấp tim và mạch thần kinh, kênh dụng cụ nội soi và các ứng dụng khác đòi hỏi lòng ống có thành mỏng, chắc chắn. Câu hỏi 8: Ống polyimide có những kích cỡ nào? Đường kính trong tiêu chuẩn thường nằm trong khoảng từ 0,10 mm đến 2 mm, với khả năng sản xuất hàng loạt lên đến 5,00 mm cho hệ thống phân phối lớn hơn và các bộ phận ống tiếp cận.

-
24Jun-2026Ống khắc PTFE y tế là gì? Mọi điều bạn cần biếtỐng khắc y tế PTFE là ống polytetrafluoroethylene biến đổi bề mặt được thiết kế để khắc phục tính chất không dính vốn có của PTFE, cho phép liên kết đáng tin cậy trong các cụm ống thông nhiều lớp, thiết kế ống thông bóng và nhiều ứng dụng thiết bị y tế. Quá trình khắc hóa học làm thay đổi bề mặt PTFE ở mức độ vi mô, tạo ra các vị trí phản ứng cho phép chất kết dính, lớp phủ và các lớp phủ ngoài liên kết một cách an toàn - một khả năng mà PTFE không được xử lý đơn giản không thể cung cấp. Đối với các nhà sản xuất thiết bị y tế, điều này có nghĩa là lớp lót khắc PTFE dành cho ống thông có thể đóng vai trò là lớp bôi trơn trong cùng trong khi vẫn tích hợp về mặt cấu trúc với các lớp gia cố bện hoặc cuộn và vật liệu vỏ ngoài. Kết quả là một ống thông mang lại cả hiệu suất ma sát thấp của PTFE và tính toàn vẹn cơ học cần thiết để điều hướng giải phẫu mạch máu phức tạp. Bài viết này đề cập đến mọi thứ mà kỹ sư, chuyên gia thu mua và nhóm R&D cần biết về ống khắc PTFE y tế chính xác - từ khoa học đằng sau việc sửa đổi bề mặt đến thông số kỹ thuật sản xuất, dữ liệu hiệu suất liên kết và cách chọn giải pháp ống khắc PTFE tùy chỉnh phù hợp cho ứng dụng của bạn. Tại sao PTFE yêu cầu xử lý bề mặt cho các thiết bị y tế PTFE là một trong những vật liệu trơ về mặt hóa học nhất được khoa học biết đến. Cấu trúc liên kết carbon-flo của nó mang lại cho nó năng lượng bề mặt xấp xỉ 18–20 mN/m - thấp hơn nhiều so với ngưỡng khoảng 35 mN/m mà hầu hết các chất kết dính yêu cầu để liên kết có ý nghĩa. Đây chính xác là điều làm cho PTFE trở nên có giá trị như một lớp lót ống thông (ma sát tối thiểu, khả năng tương thích sinh học tối đa) và đồng thời là điều khiến nó trở nên khó khăn khi làm việc trong các tổ hợp nhiều lớp hoặc đúc sẵn. Xử lý bề mặt PTFE cho các thiết bị y tế giải quyết được nghịch lý này. Bằng cách điều chỉnh có chọn lọc tính chất hóa học bề mặt mà không làm thay đổi đặc tính khối của ống, quá trình ăn mòn sẽ biến lớp bên ngoài thành chất nền có thể liên kết trong khi vẫn duy trì độ bôi trơn của lỗ khoan bên trong. Ba phương pháp biến đổi bề mặt PTFE chính được sử dụng trong các ứng dụng y tế là khắc natri naphthalene, xử lý bằng plasma và cắt bỏ bằng laser - mỗi phương pháp đều có sự cân bằng riêng biệt về độ sâu sửa đổi, tính đồng nhất, khả năng mở rộng và chi phí. Trong số này, phương pháp khắc hóa học dựa trên natri vẫn là tiêu chuẩn công nghiệp cho việc sản xuất ống thông vì nó mang lại sự gia tăng nhất quán, có thể đo lường được về năng lượng bề mặt - thường nâng nó lên 50–70 mN/m — và tạo ra bề mặt liên kết bền vững có thể chịu được các chu kỳ khử trùng, hydrat hóa và áp lực cơ học trong môi trường lâm sàng. So sánh năng lượng bề mặt: PTFE không được xử lý và PTFE được khắc Năng lượng bề mặt (mN/m): PTFE không được xử lý so với PTFE được khắc 0 20 40 60 70 ~19 mN/m PTFE chưa được xử lý 35 mN/m Tối thiểu. Chất kết dính Ngưỡng ~60 mN/m khắc PTFE Biểu đồ trên minh họa sự khác biệt đáng kể về năng lượng bề mặt giữa PTFE chưa được xử lý và PTFE được khắc hóa học. PTFE chưa được xử lý nằm dưới ngưỡng tối thiểu cần thiết để liên kết dính , làm cho nó không thể liên kết được trong các quy trình cán tiêu chuẩn. Sau khi ăn mòn bằng natri, năng lượng bề mặt tăng lên khoảng 60 mN/m - gần gấp ba lần đường cơ sở - mang lại khả năng bám dính mạnh mẽ. Sự chuyển đổi này là nền tảng cho mọi tổ hợp ống thông nhiều lớp đáng tin cậy được chế tạo bằng lớp lót khắc PTFE. Quy trình khắc PTFE cho các ứng dụng y tế: Từng bước Hiểu quy trình khắc PTFE cho các ứng dụng y tế giúp các nhóm mua sắm đặt ra những câu hỏi phù hợp và giúp các kỹ sư chỉ định các biện pháp kiểm soát chất lượng phù hợp. Quá trình này có nhiều sắc thái hơn là chỉ nhúng ống vào bể hóa chất - mỗi giai đoạn có các thông số quan trọng xác định tính nhất quán và hiệu suất của thành phẩm. Giai đoạn 1: Kiểm tra nguyên liệu đầu vào Ống PTFE thô được xác minh về độ chính xác về kích thước, độ đồng đều của thành và độ sạch bề mặt trước khi đi vào dây chuyền khắc. Dung sai kích thước ở giai đoạn này ảnh hưởng trực tiếp đến tính nhất quán của việc sửa đổi bề mặt - các bức tường không đồng nhất ăn mòn không đều, tạo ra các điểm yếu trong bề mặt liên kết. Giai đoạn 2: Làm sạch trước khi xử lý Ống được làm sạch bằng quy trình rửa siêu âm hoặc dung môi có kiểm soát để loại bỏ các chất giải phóng nấm mốc, các hạt và dầu bề mặt có thể cản trở sự tiếp xúc hóa học trong quá trình ăn mòn. Bước này rất quan trọng để đạt được sự điều chỉnh thống nhất trên toàn bộ chiều dài ống. Giai đoạn 3: Khắc hóa học Ống đã được làm sạch được tiếp xúc với thuốc thử ăn mòn gốc natri trong điều kiện thời gian và nhiệt độ được kiểm soát. Thuốc thử phá vỡ các liên kết C-F đã chọn trên bề mặt, thay thế chúng bằng các nhóm carbonyl, hydroxyl và carbon không bão hòa có khả năng phản ứng với chất kết dính và sơn lót. Thời gian tiếp xúc, nhiệt độ và nồng độ thuốc thử đều phải được kiểm soát chặt chẽ - ăn mòn quá mức sẽ gây ra sự thoái hóa bề mặt, trong khi ăn mòn quá mức sẽ không đủ vị trí phản ứng. Giai đoạn 4: Trung hòa và rửa sạch Thuốc thử còn lại được trung hòa và rửa kỹ để ngăn chặn sự tấn công hóa học đang diễn ra trên bề mặt PTFE và để đảm bảo tính tương thích sinh học của bộ phận hoàn thiện. Sự trung hòa không hoàn toàn là nguyên nhân gốc rễ phổ biến dẫn đến sự không nhất quán trong liên kết giữa các lô. Giai đoạn 5: Sấy khô và đóng gói Ống khắc được sấy khô trong điều kiện được kiểm soát và đóng gói trong túi kín, chống ánh sáng. Bề mặt PTFE bị ăn mòn có khả năng phản ứng - tiếp xúc với tia UV, độ ẩm cao hoặc các chất gây ô nhiễm trong không khí làm suy giảm lớp bị biến đổi theo thời gian. Thời hạn sử dụng thường được quy định tại 12 tháng kể từ ngày khắc khi được bảo quản ở điều kiện khuyến nghị. Đánh giá mức độ quan trọng của quy trình theo giai đoạn (Thang 0–10) Kiểm tra đến Làm sạch trước Khắc hóa học Trung hòa Sấy & Đóng gói 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Biểu đồ đánh giá mức độ quan trọng này phản ánh tác động tương đối của từng giai đoạn xử lý đối với hiệu suất liên kết cuối cùng của Ống khắc PTFE cho thiết bị y tế . Giai đoạn khắc hóa chất được thống nhất đánh giá là bước có nguy cơ cao nhất - những sai lệch nhỏ về nồng độ thuốc thử, nhiệt độ hoặc thời gian dừng tạo ra những ảnh hưởng lớn đến kết quả năng lượng bề mặt. Quá trình trung hòa diễn ra chặt chẽ, vì việc dập tắt phản ứng không đủ sẽ dẫn đến sự suy giảm bề mặt liên tục mà có thể không biểu hiện rõ ràng cho đến khi liên kết hoặc khử trùng. Làm sạch trước, mặc dù thường bị bỏ qua, nhưng lại là giai đoạn thường liên quan nhất đến các lỗi liên kết không liên tục trong môi trường sản xuất. Việc hiểu rõ các thứ hạng mức độ quan trọng này giúp nhà sản xuất định hướng các biện pháp kiểm soát quy trình và nguồn lực kiểm tra đầu vào một cách thích hợp. Các ứng dụng chính: Nơi sử dụng ống khắc PTFE y tế Ống PTFE có thể liên kết cấp y tế đóng vai trò là thành phần nền tảng trên nhiều thiết bị y tế can thiệp và xâm lấn tối thiểu. Sự kết hợp độc đáo giữa độ bôi trơn, độ trơ hóa học và - sau khi ăn mòn - khả năng kết dính khiến nó trở thành vật liệu lót được lựa chọn trong các ứng dụng đòi hỏi cả hiệu suất và khả năng sản xuất. Sản xuất ống thông Ống khắc PTFE y tế để sản xuất ống thông là phân khúc ứng dụng lớn nhất. Trong cấu trúc ống thông nhiều lớp, lớp lót PTFE tạo thành lớp trong cùng, mang lại bề mặt ma sát thấp cho phép dây dẫn hướng, ống đỡ động mạch và chất cản quang đi qua với lực cản tối thiểu. Bề mặt bên ngoài được khắc liên kết với lớp gia cố bện hoặc cuộn, sau đó được phủ lên bằng lớp vỏ đàn hồi nhiệt dẻo. Nếu không có khả năng khắc đáng tin cậy, sự phân tách dưới áp lực lâm sàng là một nguy cơ thường trực. Thiết kế ống thông bóng Ống PTFE dành cho thiết kế ống thông bóng bay yêu cầu phải sửa đổi bề mặt đặc biệt chính xác vì bề mặt liên kết phải chịu được áp lực lạm phát lặp đi lặp lại - đôi khi vượt quá 20 atm trong các ứng dụng nong mạch vành - trong khi vẫn duy trì tính linh hoạt và khả năng chống xoắn. Trục PTFE được khắc liên kết với vật liệu bóng (thường là nylon hoặc PET) ở hình nón gần và xa, tạo ra một vòng đệm kín phải hoạt động đáng tin cậy qua hàng nghìn chu kỳ uốn. Thiết bị truy cập thần kinh và ngoại vi Ống khắc PTFE có đường kính nhỏ - thường có đường kính ngoài dưới 1,5 mm và độ dày thành thấp tới 0,025 mm - ngày càng được chỉ định cho các ống thông vi mạch thần kinh, trong đó khả năng theo dõi và khả năng đẩy trong giải phẫu quanh co là tối quan trọng. Việc sửa đổi bề mặt phải đồng nhất ngay cả ở các kích thước vi mô này, một thách thức sản xuất tách biệt các nhà sản xuất ống khắc PTFE chính xác với các nhà cung cấp hàng hóa. Hệ thống phân phối và thoát nước thuốc Khả năng kháng hóa chất rộng của PTFE khiến nó trở nên lý tưởng cho các hệ thống phân phối thuốc nơi ống tiếp xúc với các công thức dược phẩm mạnh. Ống PTFE khắc cho phép gắn chắc chắn các đầu nối, ống góp và van bằng chất kết dính cấu trúc, cho phép lắp ráp các hệ thống quản lý chất lỏng phức tạp mà không cần ốc vít cơ học có thể tăng thêm khối lượng lớn hoặc tạo ra rủi ro dạng hạt. ứng dụng Phạm vi OD điển hình Độ dày của tường Chất nền liên kết chính Ống thông mạch máu 1,5 – 8,0 mm 0,05 – 0,30mm Nylon, PEBA, Polyurethane Ống thông bóng 2,0 – 6,0mm 0,05 – 0,15mm PET, Ni lông Microcatheter thần kinh 0,5 – 1,5 mm 0,025 – 0,08 mm PEBA, Polyimide Hệ thống phân phối thuốc 1,0 – 5,0 mm 0,10 – 0,25 mm Chất kết dính acrylic, silicone Vỏ bọc thoát nước & tiếp cận 3,0 – 12,0mm 0,15 – 0,40mm Polyurethane, PEBA Bảng 1: Thông số kích thước điển hình của ống khắc PTFE y tế trong các danh mục ứng dụng chính Quy trình sản xuất: Đùn tự do, ép đùn trục gá và phủ nhúng Các tính chất cơ học, dung sai kích thước và đặc tính bề mặt của ống khắc PTFE được xác định cơ bản bằng phương pháp sản xuất được sử dụng để tạo thành ống cơ sở. Ba quy trình chính đang được sử dụng trong toàn ngành, mỗi quy trình phù hợp với phạm vi kích thước và yêu cầu hiệu suất khác nhau. Đùn miễn phí Quá trình ép đùn tự do tạo ra ống PTFE không có trục gá bên trong. Nó phù hợp nhất cho các ống có đường kính lớn hơn (thường trên 4 mm OD) trong đó độ đồng đều của thành ống ít quan trọng hơn. Quá trình này mang lại thông lượng cao và chi phí dụng cụ thấp hơn nhưng có những hạn chế trong việc đạt được dung sai đường kính bên trong chặt chẽ cần thiết cho các kênh dẫn dây chính xác. Việc sửa đổi bề mặt thông qua quá trình khắc rất đơn giản trên ống ép đùn tự do do hình dạng thành ống nhất quán. Đùn với Mandrel Quá trình ép đùn dựa trên trục gá tạo ra dung sai kích thước chặt chẽ nhất hiện có trong ống PTFE, với khả năng kiểm soát đường kính trong xuống tới ±0,013 mm trong các cấu hình chính xác. Trục gá xác định hình dạng lỗ khoan trong quá trình thiêu kết, tạo ra bề mặt bên trong cực kỳ mịn với hệ số ma sát thấp tới 0,04. Quá trình này là tiêu chuẩn cho ống khắc PTFE thành mỏng được sử dụng trong lớp lót ống thông mạch máu và mạch máu thần kinh. Sau khi ép đùn, trục gá được loại bỏ và ống chỉ trải qua quá trình biến đổi bề mặt trên bề mặt bên ngoài của nó, duy trì độ bôi trơn của lỗ khoan. Lớp phủ nhúng Lớp phủ nhúng lắng đọng một lớp PTFE mỏng lên trục gá hoặc chất nền bằng cách nhúng liên tục vào chất phân tán PTFE và thiêu kết giữa các lớp phủ. Quá trình này được sử dụng để tạo ra các lớp lót PTFE siêu mỏng (đôi khi mỏng tới 12–25 micron tổng độ dày thành) mà phương pháp ép đùn không thể đạt được. Cấu trúc ống lót PTFE nhiều lớp được chế tạo thông qua lớp phủ nhúng mang lại khả năng phù hợp đặc biệt với hình dạng trục gá phức tạp, cho phép lớp lót có hình côn hoặc đường kính thay đổi. Việc khắc bề mặt của lớp lót phủ nhúng đòi hỏi phải kiểm soát quá trình cẩn thận để tránh xuyên qua thành mỏng. So sánh quy trình sản xuất (Biểu đồ Radar) Dung sai ID Độ mỏng của tường Thông lượng Hiệu quả chi phí Khả năng tương thích khắc Đùn miễn phí Đùn trục gá Lớp phủ nhúng Biểu đồ radar cung cấp cái nhìn đa chiều về cách so sánh ba quy trình sản xuất theo các tiêu chí phù hợp nhất với kỹ sư thiết bị y tế. Việc đùn trục gá dẫn đến khả năng kiểm soát dung sai ID và khả năng tương thích khắc , khiến nó trở thành lựa chọn ưu tiên cho các ống lót ống thông chính xác nơi mà độ chính xác về kích thước sẽ thúc đẩy hiệu suất của thiết bị. Lớp phủ nhúng đạt được thành mỏng nhất có thể nhưng có công suất thấp hơn và chi phí trên mỗi đơn vị cao hơn, khiến nó thích hợp nhất cho các ứng dụng mạch thần kinh đặc biệt hoặc các ứng dụng có biên dạng cực thấp. Ép đùn miễn phí mang lại hiệu quả chi phí và thông lượng tốt nhất cho các ống có đường kính lớn hơn, ít yêu cầu về kích thước hơn. Lựa chọn quy trình phù hợp là quyết định quan trọng đầu tiên trong bất kỳ dự án ống khắc PTFE tùy chỉnh nào, vì nó đặt ra các giới hạn về thông số kỹ thuật về kích thước và hiệu suất có thể đạt được. Công nghệ tăng cường độ bám dính của PTFE: Các số liệu hiệu suất quan trọng Đối với các kỹ sư thiết bị y tế, công nghệ tăng cường độ bám dính của PTFE chỉ có giá trị tương đương với hiệu suất liên kết có thể định lượng được mà nó mang lại. Các giá trị năng lượng bề mặt là một đại diện hữu ích, nhưng các số liệu thúc đẩy các quyết định thiết kế là độ bền của lớp vỏ, độ bền cắt của cuộn giấy và lực duy trì - được đo sau các điều kiện lão hóa và khử trùng mô phỏng việc sử dụng thiết bị trong thế giới thực. Ống khắc PTFE hiệu suất cao từ nhà sản xuất đủ tiêu chuẩn phải chứng minh độ bền của lớp vỏ vượt quá 2,5 N/mm khi được liên kết với các vật liệu áo khoác ống thông thông thường bằng chất kết dính cấp y tế và các giá trị cắt lòng trên 4,0 MPa trong cấu hình thử nghiệm tiêu chuẩn. Các giá trị này phải được duy trì sau khi tiếp xúc với khử trùng bằng EO, chiếu xạ gamma (25 kGy) và hydrat hóa trong 72 giờ ở 37°C — các điều kiện tái tạo quá trình khử trùng và tiếp xúc trong cơ thể sống. Khả năng duy trì độ bền của vỏ (%) sau chu kỳ khử trùng 0% 20% 50% 75% 100% Đường cơ sở EO vô trùng Gamma 25kGy Hydrat hóa 72h kết hợp khắc PTFE (Chemically Treated) PTFE chưa được xử lý (Surface Primed Only) Biểu đồ đường trên theo dõi khả năng duy trì độ bền của vỏ qua bốn tình huống điều hòa tiêu chuẩn và quy trình ứng suất kết hợp. PTFE được khắc hóa học duy trì trên 88% độ bền liên kết cơ bản ngay cả sau khi kết hợp khử trùng và hydrat hóa , trong khi PTFE chưa qua xử lý sơn lót bề mặt giảm xuống khoảng 38% trong cùng điều kiện. Dữ liệu này minh họa tại sao việc khắc axit bằng hóa chất không chỉ đơn giản là sự tiện lợi mà còn là yêu cầu về độ tin cậy đối với bất kỳ thiết bị y tế nào sẽ trải qua chu trình khử trùng và phơi nhiễm kéo dài trong cơ thể hoặc trong ống nghiệm. Các kỹ sư chỉ định các giải pháp liên kết ống PTFE nên yêu cầu dữ liệu điều hòa khử trùng như một phần của quy trình đánh giá chất lượng nhà cung cấp của họ để đảm bảo hiệu suất tương đương với phương pháp khử trùng và kết dính cụ thể của họ. Hướng dẫn liên kết ống khắc PTFE: Hệ thống kết dính được đề xuất Hướng dẫn liên kết ống khắc PTFE dưới đây tóm tắt các loại chất kết dính được sử dụng phổ biến nhất với PTFE khắc trong lắp ráp thiết bị y tế, cùng với các đặc tính hiệu suất tương đối của chúng: Cyanoacrylate (chất kết dính tức thì): Khô nhanh, thích hợp cho các vùng liên kết nhỏ, độ bền bong tróc hạn chế, không được khuyến khích sử dụng cho liên kết hình nón bóng dưới áp suất lạm phát cao. Epoxy hai thành phần: Độ bền cắt cao, kháng hóa chất tốt, thời gian lưu hóa lâu hơn, được ưa chuộng để liên kết cấu trúc trong vỏ bọc và lắp ráp thiết bị truy cập. Acrylic chữa được bằng tia cực tím: Khô nhanh nhờ kích hoạt tia cực tím, tính nhất quán liên kết tuyệt vời cho sản xuất khối lượng lớn, tương thích với hầu hết các công thức PTFE khắc. Silicon y tế cấp: Lớp liên kết linh hoạt, thích hợp cho các kết nối có ứng suất thấp, độ bền cắt hạn chế, thường được sử dụng trong các tổ hợp thoát nước và quản lý chất lỏng. Polyurethane kết cấu: Độ cân bằng cắt và bóc tuyệt vời, linh hoạt khi chịu tải theo chu kỳ, thường được sử dụng trong các quy trình ép khuôn ống thông nhiều lớp. Giải pháp ống khắc PTFE tùy chỉnh: Nhà sản xuất có thể cấu hình những gì Một trong những lợi thế quan trọng nhất khi làm việc với nhà sản xuất ống khắc PTFE có kinh nghiệm dành cho thiết bị y tế là quyền truy cập vào một loạt các thông số có thể tùy chỉnh. Các giải pháp ống khắc PTFE tùy chỉnh không chỉ đơn giản là ống có sẵn bằng vật liệu khắc tiêu chuẩn — chúng là các sản phẩm được thiết kế theo thông số kỹ thuật trong đó nhiều biến số được điều chỉnh để phù hợp với yêu cầu chính xác của thiết bị mục tiêu. Tùy chỉnh kích thước Cấu hình tùy chỉnh bao gồm thông số kỹ thuật OD và ID, độ dày thành, cấu hình côn và chiều dài. Ống khắc PTFE chính xác cho các ứng dụng thần kinh mạch máu có thể yêu cầu dung sai ID chặt chẽ như ±0,013 mm và độ đồng đều của tường tốt hơn ± 10%. Thiết kế nhiều đường kính - trong đó lớp lót chuyển từ đầu xa nhỏ hơn sang trục gần lớn hơn - có thể đạt được bằng lớp phủ nhúng và kỹ thuật trục gá chuyên dụng. Đặc điểm kỹ thuật vùng khắc Không phải tất cả các ứng dụng đều yêu cầu khắc trên toàn bộ chiều dài ống. Khắc chọn lọc - chỉ sửa đổi các vùng gần hoặc xa, hoặc xen kẽ các phân đoạn có thể liên kết và không liên kết - cho phép các nhà sản xuất thiết kế các đặc tính bám dính theo vị trí cụ thể. Điều này đặc biệt hữu ích trong việc lắp ráp ống thông bóng trong đó các liên kết hình nón bóng đòi hỏi độ bám dính cao trong khi thân trục phải trơn tru để có thể theo dõi. Tùy chọn màu sắc và cản quang Ống PTFE có thể được pha chế với bari sulfat hoặc bismuth subcarbonate để tăng độ cản bức xạ, cho phép hiển thị huỳnh quang lớp lót ống thông trong quá trình đặt ống thông. Mã hóa màu thông qua việc nạp chất màu cũng có sẵn cho mục đích nhận dạng bộ kit hoặc lắp ráp, mặc dù việc nạp chất màu phải được xác nhận về khả năng tương thích sinh học và ảnh hưởng của nó đối với phản ứng ăn mòn do nhà sản xuất đặc trưng. Các thông số tùy chỉnh được yêu cầu nhiều nhất trong đơn đặt hàng ống khắc PTFE (%) 0 25 50 75 100% 95% Thông số OD/ID 88% Độ dày của tường 72% Khắc đầy đủ 54% khắc chọn lọc 38% cản quang 61% Độ dài tùy chỉnh Biểu đồ cột ở trên phản ánh xu hướng dữ liệu thứ tự từ các chương trình ống thông thiết bị y tế yêu cầu cấu hình ống khắc PTFE tùy chỉnh. Đặc tả OD và ID là tham số được yêu cầu phổ biến nhất , hiện diện trong gần 95% đơn đặt hàng tùy chỉnh, nhấn mạnh độ chính xác về kích thước thúc đẩy thiết kế ống thông y tế. Thông số kỹ thuật về độ dày của thành ống được tuân thủ chặt chẽ, vì ống khắc PTFE thành mỏng là điều kiện tiên quyết để đáp ứng các yêu cầu về cấu hình ống thông trong các thị trường thiết bị xâm lấn tối thiểu cạnh tranh. Khắc chọn lọc — được yêu cầu trong hơn một nửa số chương trình tùy chỉnh — đang ngày càng phổ biến khi cấu trúc thiết bị trở nên phức tạp hơn và các kỹ sư tìm cách tối ưu hóa vùng bám dính mà không ảnh hưởng đến khả năng theo dõi hoặc tính linh hoạt trong các phần không được liên kết. Độ phóng xạ và độ dài tùy chỉnh, mặc dù ít được yêu cầu phổ biến hơn, nhưng là những yếu tố khác biệt có ý nghĩa giúp nhà cung cấp đủ điều kiện tham gia các chương trình thiết bị cao cấp. Tiêu chuẩn chất lượng và cân nhắc quy định đối với ống y tế PTFE Ống khắc PTFE cấp y tế phải đáp ứng một loạt các yêu cầu về chất lượng và quy định trước khi có thể sử dụng trong thiết bị y tế thành phẩm. Hiểu những yêu cầu này là điều cần thiết đối với các nhà sản xuất thiết bị y tế khi đủ điều kiện trở thành nhà sản xuất ống khắc PTFE cho thiết bị y tế. Khả năng tương thích sinh học của nguyên liệu thô là yêu cầu cơ bản. PTFE được sử dụng trong ống y tế phải tuân theo các tiêu chuẩn thử nghiệm USP Loại VI hoặc ISO 10993, bao gồm độc tính tế bào, độ nhạy cảm, phản ứng trong da và độc tính toàn thân. Đối với các ống thông tiếp xúc với cơ thể trong thời gian dài, các cơ quan quản lý có thể yêu cầu thử nghiệm bổ sung - bao gồm các nghiên cứu về độc tính cận trường diễn và cấy ghép. Ngoài khả năng tương thích sinh học của vật liệu, thuốc thử ăn mòn và mọi hóa chất còn sót lại từ quá trình trung hòa phải được xác minh là không có trong ống thành phẩm. Thử nghiệm các chất có thể chiết xuất và lọc được trên ống PTFE khắc ngày càng được FDA và các cơ quan thông báo mong đợi như một phần của việc nộp hồ sơ thiết kế cho các thiết bị ống thông. Hệ thống chất lượng sản xuất dành cho các nhà cung cấp ống khắc PTFE y tế chính xác phải được chứng nhận theo ISO 13485, tiêu chuẩn quản lý chất lượng dành riêng cho các tổ chức sản xuất thiết bị y tế. Chứng nhận này yêu cầu các biện pháp kiểm soát quy trình được ghi lại, quy trình quản lý thay đổi, quy trình kiểm tra đến và đi cũng như hệ thống xử lý khiếu nại phù hợp với kỳ vọng pháp lý tại các thị trường lớn bao gồm Hoa Kỳ, EU và Nhật Bản. Tiêu chuẩn/Kiểm tra Phạm vi Khả năng ứng dụng ISO 10993-1 Khung đánh giá sinh học Tất cả các bộ phận tiếp xúc với bệnh nhân USP Lớp VI Khả năng tương thích sinh học của vật liệu nhựa Nhựa PTFE thô và ống thành phẩm ISO 13485 Hệ thống quản lý chất lượng thiết bị y tế Trình độ chuyên môn của nhà sản xuất ISO 10993-17 Đánh giá rủi ro độc tính của chất chiết xuất Bề mặt khắc có tiếp xúc với thuốc thử ASTM F2880 Hướng dẫn tiêu chuẩn cho ống thông Kiểm tra kích thước và cơ học Bảng 2: Chất lượng chính và các tiêu chuẩn quy định liên quan đến chứng nhận ống khắc PTFE y tế Cách chọn nhà sản xuất ống khắc PTFE phù hợp cho thiết bị y tế Việc lựa chọn một nhà sản xuất ống khắc PTFE đủ tiêu chuẩn cho các thiết bị y tế đòi hỏi phải đánh giá khả năng vượt xa các thông số kỹ thuật về kích thước. Kiến thức chuyên môn về quy trình của nhà cung cấp, cơ sở hạ tầng chất lượng, băng thông tùy chỉnh và khả năng hỗ trợ việc đệ trình quy định cũng là những cân nhắc quan trọng không kém. Các tiêu chí đánh giá chính phải bao gồm: Trạng thái chứng nhận ISO 13485 , môi trường sản xuất phòng sạch (ISO Loại 7 hoặc tốt hơn cho ống chính xác), khả năng đã được chứng minh ở ống khắc PTFE đường kính nhỏ (OD dưới 1,5 mm), tính sẵn có của tài liệu xác nhận quy trình (IQ/OQ/PQ) và hồ sơ theo dõi với các chương trình OEM ống thông trong các lĩnh vực trị liệu tương đương. Ngoài ra, các nhà cung cấp nên cung cấp khả năng truy xuất nguồn gốc từ lô nhựa PTFE thô cho đến ống thành phẩm để cho phép truy xuất nguồn gốc nguyên liệu đầy đủ trong trường hợp điều tra chất lượng. Giấy chứng nhận tuân thủ (CoC) dành riêng cho từng lô với dữ liệu kích thước, phép đo năng lượng bề mặt và kết quả kiểm tra độ bền vỏ cung cấp bằng chứng kiểm tra sắp tới mà các nhà sản xuất thiết bị cần cho chương trình chất lượng của nhà cung cấp của họ. Công ty TNHH Vật liệu Polymer Linstant Ninh Ba, được thành lập vào năm 2014, đã tạo dựng được danh tiếng là nhà cung cấp ống y tế OEM/ODM chuyên nghiệp bằng cách tập trung hoàn toàn vào công nghệ xử lý ép đùn, phủ và xử lý sau của ống polymer y tế. Với hơn 400 nhân viên và đội ngũ kỹ thuật tận tâm, Linstant hỗ trợ các nhà sản xuất thiết bị y tế từ tính khả thi ban đầu cho đến sản xuất số lượng lớn, cung cấp tất cả ba quy trình sản xuất — ép đùn miễn phí, ép đùn trục gá và phủ nhúng — cùng với bộ khả năng sửa đổi bề mặt PTFE đầy đủ. Câu hỏi thường gặp Q1 Thời hạn sử dụng của ống PTFE được khắc hóa học là bao lâu? khắc PTFE tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 Việc ăn mòn có ảnh hưởng đến độ bôi trơn bên trong của ống PTFE không? Việc khắc tiêu chuẩn chỉ trên bề mặt bên ngoài không ảnh hưởng đến lỗ khoan bên trong. Thuốc thử khắc được áp dụng riêng cho bên ngoài ống, bảo vệ bề mặt PTFE bên trong với hệ số ma sát thấp đặc trưng (khoảng 0,04). Đối với các ứng dụng mà ngay cả việc sửa đổi lỗ khoan một phần cũng là mối lo ngại, hãy yêu cầu tài liệu loại trừ bề mặt bên trong từ nhà sản xuất của bạn như một phần của gói xác thực quy trình. Q3 Chất kết dính nào hoạt động tốt nhất với PTFE khắc để liên kết ống thông? Acrylic chữa được bằng tia cực tím và epoxies hai thành phần luôn mang lại liên kết mạnh nhất trên PTFE khắc khi được sử dụng trong cụm ống thông y tế. Acrylic UV cung cấp thời gian chu kỳ nhanh chóng phù hợp cho sản xuất khối lượng lớn, trong khi epoxies cấu trúc mang lại độ bền cắt cuối cùng cao hơn cho các khu vực yêu cầu liên kết như phần đính kèm hình nón bong bóng. Luôn xác nhận hệ thống kết dính đã chọn của bạn với lô PTFE được khắc cụ thể trước khi bắt đầu quy trình liên kết sản xuất. Q4 Ống khắc PTFE có thể được sử dụng với co nhiệt FEP trong cấu trúc ống thông không? Có - Ống khắc PTFE và ống co nhiệt FEP thường được sử dụng cùng nhau trong cấu trúc ống thông nhiều lớp. Lớp lót PTFE tạo thành lỗ khoan bên trong, bện hoặc cuộn được áp dụng trên bề mặt bên ngoài được khắc và co nhiệt FEP đóng vai trò như một chất hỗ trợ xử lý hoặc áo khoác ngoài trong quá trình chỉnh lại dòng. Bề mặt được khắc axit giúp cải thiện độ bám dính của vỏ bọc với cụm lớp lót sau khi thu hồi co nhiệt, giảm nguy cơ bong tróc dưới áp lực sử dụng lâm sàng. Q5 Độ dày thành tối thiểu có thể đạt được trong ống PTFE khắc là bao nhiêu? Thông qua quá trình phủ nhúng, có thể đạt được các lớp lót PTFE mỏng tổng cộng 12–25 micron. Quá trình ép đùn trục gá tạo ra các bức tường thường có phạm vi 25–80 micron cho các ứng dụng y tế chính xác. Mức tối thiểu thực tế cho một ứng dụng nhất định cũng phụ thuộc vào yêu cầu về tính đồng nhất - thành cực mỏng yêu cầu kiểm soát quy trình chặt chẽ hơn để tránh các khuyết tật lỗ kim có thể ảnh hưởng đến tính toàn vẹn của lớp lót ống thông hoặc tạo ra các đường rò rỉ. Q6 Làm cách nào để xác minh chất lượng ăn mòn của lô ống PTFE nhận được? Phương pháp kiểm tra đầu vào thực tế nhất là đo góc tiếp xúc với nước hoặc kiểm tra độ ẩm của dung dịch thuốc nhuộm. PTFE được khắc đúng cách phải có góc tiếp xúc với nước dưới 40° (so với khoảng 108° đối với PTFE chưa được xử lý) hoặc thể hiện sự ướt ở mức dyne trên 50 mN/m. Để xác minh quá trình sản xuất, thử nghiệm phiếu giảm giá độ bền vỏ bằng cách sử dụng quy trình liên kết và keo sản xuất của bạn sẽ cung cấp xác nhận trực tiếp về tính nhất quán của hiệu suất liên kết giữa các lô.
-
17Jun-2026Ống nhiều Lumen y tế là gì? Hướng dẫn đầy đủ cho người mới bắt đầuCâu trả lời trực tiếp: Cái gì Ống đa Lumen y tế là Ống nhiều lumen y tế là một ống polymer được ép đùn chính xác có chứa hai hoặc nhiều kênh bên trong riêng biệt - được gọi là lumen - chạy đồng thời qua một thân ống bên ngoài. Mỗi lumen có thể mang một chất, dụng cụ hoặc tín hiệu khác nhau một cách độc lập mà không bị nhiễm chéo hoặc nhiễu cơ học. Kiến trúc này cho phép một ống thông hoặc trục thiết bị thực hiện nhiều chức năng lâm sàng cùng một lúc: một ống thông có thể mang dây dẫn hướng, ống thứ hai cung cấp chất cản quang và ống thứ ba xử lý lạm phát bóng - tất cả đều nằm trong đường kính ngoài được đo bằng phân số milimet. Đối với các kỹ sư thiết bị và chuyên gia mua sắm lâm sàng lần đầu tiên tiếp xúc với công nghệ này, thông tin chi tiết quan trọng là: ống nhiều lumen chuyển đổi một lần lắp thiết bị duy nhất thành một nền tảng đa chức năng , giảm độ phức tạp của thủ tục, giảm thiểu chấn thương khi tiếp cận bệnh nhân và hỗ trợ các khả năng lâm sàng mà các thiết kế lumen đơn giản không thể tái tạo được. Hướng dẫn này bao gồm các nguyên tắc thiết kế, lựa chọn vật liệu, quy trình sản xuất và ứng dụng lâm sàng xác định hiện đại Ống thông nhiều Lumen - từ các khái niệm cơ bản đến các quyết định đặc tả nâng cao. Ống nhiều Lumen hoạt động như thế nào: Nguyên tắc thiết kế cốt lõi Thách thức cơ bản về thiết kế của ống nhiều lumen là phân bổ đủ diện tích mặt cắt ngang cho mỗi lumen trong khi vẫn duy trì hình dáng bên ngoài đủ nhỏ cho lộ trình tiếp cận lâm sàng dự kiến. Mỗi lumen bổ sung cạnh tranh để có cùng một đường kính ngoài cố định, có nghĩa là thiết kế cấu hình lumen là một vấn đề tối ưu hóa cân bằng số lượng lumen, kích thước lumen riêng lẻ, độ dày thành giữa các lumen (độ dày vách ngăn) và tính toàn vẹn của cấu trúc thành ngoài. Tùy chọn cấu hình và hình học Lumen Ống nhiều lumen không bị giới hạn ở các lumen tròn được bố trí đồng tâm. hiện đại Ống đa Lumen ép đùn chính xác hỗ trợ nhiều loại hình học bên trong được chọn dựa trên yêu cầu chức năng của từng kênh. Các cấu hình phổ biến bao gồm: Lumen kép đối xứng (D-profile): Hai lumen bằng nhau được ngăn cách bởi một vách ngăn trung tâm, mang lại sự phân bổ dòng chảy cân bằng và độ cứng cơ học bằng nhau ở cả hai bên. Thường gặp trong ống thông chạy thận nhân tạo. Lumen kép không đối xứng: Một lumen lớn cho dòng chính hoặc đường đi của thiết bị và một lumen nhỏ hơn cho bơm phồng, hút hoặc phân phối thuốc. Được sử dụng rộng rãi trong hệ thống ống thông bóng. Lumen đồng trục (đồng tâm): Một ống bên trong lồng vào một ống bên ngoài, tạo ra một ống bên ngoài hình khuyên và một ống bên trong trung tâm. Được sử dụng trong các hệ thống ống thông qua dây yêu cầu khả năng di chuyển ống bên trong độc lập. Ba và bốn lumen: Ba hoặc bốn lumen hình tròn hoặc hình riêng biệt được bố trí bên trong mặt cắt bên ngoài. Được sử dụng trong các ống thông tĩnh mạch trung tâm đa chức năng và các hệ thống can thiệp phức tạp. Lumen lệch tâm: Một lumen lớn ngoài trung tâm kết hợp với một hoặc nhiều lumen ngoại vi nhỏ hơn. Tối đa hóa dung lượng luồng trong kênh chính trong khi vẫn duy trì quyền truy cập kênh phụ. Hình dạng ống bên ngoài cũng linh hoạt không kém. Trong khi mặt cắt ngang hình tròn là phổ biến nhất, Ống đa Lumen y tế Design Guide thực hành cũng bao gồm các cấu hình bên ngoài hình bầu dục, hình quả thận và hình số tám phù hợp với các đường tiếp cận giải phẫu cụ thể hoặc hình dạng vỏ thiết bị. Tính linh hoạt về kích thước này là một trong những lý do chính khiến ống nhiều lumen mở rộng nhanh chóng trên các danh mục thiết bị y tế có ống thông. Cấu hình mặt cắt nhiều Lumen phổ biến Kép (cấu hình D) Kép bất đối xứng Đồng trục Ba Lumen Hình minh họa mặt cắt của bốn cấu hình ống nhiều lumen phổ biến nhất được sử dụng trong thiết kế ống thông. Các sơ đồ mặt cắt ở trên minh họa kiến trúc bên trong khác nhau đáng kể như thế nào trên các thiết kế nhiều lumen. Mỗi cấu hình không chỉ đơn giản là một lựa chọn mang tính thẩm mỹ — nó trực tiếp xác định tốc độ dòng chảy, sự phân bổ độ cứng cơ học, các yêu cầu lắp ráp và các chức năng lâm sàng mà ống thông có thể thực hiện. Ví dụ, cấu hình đồng trục cho phép ống bên trong xoay hoặc trượt độc lập với ống bên ngoài, một yêu cầu quan trọng trong hệ thống ống thông ổn định. Việc hiểu các cấu hình này ngay từ đầu chương trình phát triển thiết bị sẽ ngăn ngừa việc sửa đổi thiết kế tốn kém trong quá trình tạo mẫu. Lựa chọn vật liệu cho ống nhiều Lumen y tế Ống đa Lumen y tế Material Selection là một trong những quyết định quan trọng nhất trong quá trình phát triển thiết bị. Polyme được chọn không chỉ xác định đặc tính cơ học của ống thông thành phẩm mà còn xác định khả năng phân loại khả năng tương thích sinh học, các lựa chọn khử trùng, khả năng kháng hóa chất và phạm vi các bước xử lý thứ cấp có sẵn. Không giống như ống một lumen có độ dày thành có thể bù đắp cho những hạn chế của vật liệu, thiết kế nhiều lumen ít có sai sót hơn — vách ngăn mỏng giữa các lumen phải duy trì tính toàn vẹn của cấu trúc mà không làm tăng thêm khối lượng lớn. Bảng 1: Các lựa chọn vật liệu cho ống nhiều lumen y tế và các đặc điểm ứng dụng chính của chúng Chất liệu Tính linh hoạt sức mạnh Khử trùng Sử dụng chính PEBA / Khối Polyether Amit Cao Trung bình EO, Gamma Đầu ống thông xa, trục bóng Ni-lông (PA12) Trung bình Tốt EO, Gamma Trục ống thông chung, hệ thống thoát nước PEEK Thấp Rất cao EO, hơi nước, Gamma Trục kết cấu, lumens áp suất cao Polyimide (PI) Thấp-Moderate Rất cao EO, Gamma Thành siêu mỏng, ống thông siêu nhỏ FEP / PTFE Trung bình Thấp EO, Gamma, hơi nước Thấp-friction liners, chemical-resistant lumens Polyurethane (PU) Rất cao Trung bình EO, Gamma Ống thông đầu mềm, dẫn lưu, dẫn lưu tĩnh mạch Bảng vật liệu trên cho thấy rằng không có một loại polyme nào là tối ưu toàn diện cho tất cả các ứng dụng ống thông nhiều lumen. PEBA và polyurethane vượt trội trong các ứng dụng phụ thuộc vào tính linh hoạt như đầu ống thông xa và hệ thống thoát nước mô mềm, trong đó sự phù hợp với giải phẫu quan trọng hơn độ cứng cấu trúc. PEEK và polyimide phục vụ ở đầu đối diện của quang phổ - các ứng dụng trong đó ống phải chịu được lực nén và lực ngang mà không thay đổi kích thước, chẳng hạn như trục ống thông dẫn hướng và đường truyền áp suất cao. Đối với nhiều ống thông, giải pháp tối ưu bao gồm việc kết hợp hai hoặc nhiều vật liệu thông qua các phân đoạn đồng đùn hoặc liên kết tuần tự, mỗi phân đoạn phù hợp với nhu cầu cơ học của vị trí giải phẫu của nó. Radar phù hợp với vật liệu nhiều Lumen: Đặc tính kỹ thuật chính Tính linh hoạt sức mạnh Chem. Kháng chiến Tương thích sinh học Khử trùng PEBA PEEK Polyurethane Thang điểm: 0-100 (chỉ số hiệu suất kỹ thuật chuẩn hóa) Biểu đồ radar so sánh ba loại polyme ống nhiều lumen được sử dụng rộng rãi nhất trên năm khía cạnh hiệu suất kỹ thuật. Biểu đồ radar ở trên ghi lại một cách trực quan lý do tại sao các phương pháp tiếp cận đa vật liệu lại rất phổ biến trong thiết kế ống thông nhiều lumen. PEBA và polyurethane thống trị trục linh hoạt — quan trọng đối với các phần thiết bị ở xa điều hướng giải phẫu quanh co — trong khi PEEK chiếm vị trí hàng đầu về độ bền, khả năng kháng hóa chất và khả năng tương thích khử trùng. Không có đa giác vật liệu nào bao phủ tối ưu cả năm trục, đó chính là lý do tại sao có kinh nghiệm Ống đa Lumen y tế Manufacturer các nhóm đề xuất hỗn hợp vật liệu hoặc chiến lược trục phân đoạn thay vì giải pháp polyme đơn cho các chương trình ống thông phức tạp. Hiểu được ma trận đánh đổi này là nền tảng để đạt được hiệu quả Ống đa Lumen y tế Material Selection trong quá trình phát triển thiết bị. các Sản xuất ống nhiều Lumen Quy trình Hiểu biết về Sản xuất ống nhiều Lumen Process giúp các kỹ sư thiết bị thiết lập các thông số kỹ thuật thiết kế thực tế, dự đoán phạm vi dung sai kích thước và đánh giá năng lực của nhà cung cấp một cách thông minh. Quy trình cốt lõi là ép đùn chính xác, nhưng sự phức tạp của hình học nhiều lumen đòi hỏi độ phức tạp kỹ thuật cao hơn đáng kể so với sản xuất ống lumen đơn. Quy trình ép đùn từng bước cho ống nhiều Lumen Thiết kế và chế tạo khuôn: Khuôn ép đùn tùy chỉnh được gia công chính xác để xác định hình dạng ống bên ngoài và tất cả các hình dạng ống bên trong. Thiết kế khuôn là bước ngược dòng quan trọng nhất - các lỗi về hình học khuôn truyền trực tiếp đến các lỗi kích thước trong ống thành phẩm. Đối với các cấu hình nhiều lumen phức tạp, thiết kế khuôn thường bao gồm mô hình hóa dòng tính toán để dự đoán trạng thái nóng chảy của polyme và hiệu chỉnh các hiệu ứng phồng lên của khuôn. Sấy và trộn polyme: Nhựa polymer cấp y tế được sấy khô đến mức độ ẩm được kiểm soát trước khi ép đùn để ngăn chặn sự phân hủy thủy phân và các khuyết tật bề mặt. Đối với các ống nhiều lumen được ép đùn đồng thời, hai hoặc nhiều máy đùn sẽ cấp các polyme khác nhau đồng thời vào một khuôn kết hợp. Đùn và hiệu chuẩn: các polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. Làm mát và tắt máy: các extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. Đo kích thước nội tuyến: Hệ thống vi mô laser đo đường kính ngoài liên tục trong quá trình sản xuất, cung cấp dữ liệu thời gian thực cho hệ thống điều khiển quy trình. Độ dày thành và kích thước lumen được đo bằng mặt cắt mẫu định kỳ bằng kính hiển vi quang học. Cắt, cuộn và xử lý sau: Ống thành phẩm được cắt theo chiều dài quy định hoặc cuộn thành cuộn. Các hoạt động xử lý sau - tạo hình đầu, đục lỗ, liên kết, phủ hoặc đánh dấu bằng laser - được thực hiện theo yêu cầu của thiết kế thiết bị. Dịch vụ ép đùn nhiều Lumen tùy chỉnh thường bao gồm tất cả các bước xử lý hậu kỳ trong cùng một quy trình sản xuất. Quy trình sản xuất ống nhiều Lumen chết Thiết kế Polyme chuẩn bị Đùn và định cỡ làm mát và Haul-off Nội tuyến Kiểm tra sau- Quy trìnhing các six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. các production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for Ống đa Lumen y tế OEM , yêu cầu bằng chứng về khả năng thiết kế khuôn và tài liệu xác nhận quy trình (IQ/OQ/PQ) là điểm khác biệt đáng tin cậy giữa máy đùn thông thường và nhà sản xuất ống y tế chuyên dụng. Ứng dụng lâm sàng: Ống nhiều Lumen mang lại giá trị độc đáo Ống nhiều lumen không phải là bản nâng cấp chung so với thiết kế lumen đơn — nó là kiến trúc được xây dựng có mục đích dành cho các tình huống lâm sàng trong đó khả năng truy cập đa chức năng đồng thời thông qua một điểm lắp duy nhất mang lại lợi ích cho bệnh nhân hoặc thủ tục có thể đo lường được. Các lĩnh vực ứng dụng sau đây đại diện cho việc sử dụng với số lượng lớn nhất và tăng trưởng nhanh nhất Ống thông nhiều Lumen trong thực hành lâm sàng hiện nay. Áp dụng ống nhiều Lumen theo ứng dụng lâm sàng (Chỉ số thể tích tương đối) Ống thông tĩnh mạch trung tâm (CVC) 92 Hệ thống ống thông bóng 84 Hệ thống phân phối và truyền thuốc 76 Ống thông chạy thận nhân tạo 68 Ống thông tiếp cận thần kinh mạch máu 55 Catheter lập bản đồ điện sinh lý 42 Chỉ số khối lượng tương đối (0-100) dựa trên dữ liệu ứng dụng trong ngành; không phải là con số thị phần tuyệt đối. Ống thông tĩnh mạch trung tâm đạt điểm cao nhất về chỉ số áp dụng ở mức 92, phản ánh tiêu chuẩn lâm sàng kéo dài hàng thập kỷ của thiết kế CVC ba lumen cho ICU và chăm sóc chu phẫu trong đó việc truyền dịch đồng thời qua đường tĩnh mạch, lấy mẫu máu và truyền thuốc qua các cổng riêng biệt là yêu cầu công việc hàng ngày. Hệ thống ống thông bóng đứng thứ hai ở vị trí 84 - về cơ bản, mọi ống thông bóng qua dây được sử dụng trong các biện pháp can thiệp vào mạch vành, ngoại vi và cấu trúc tim đều yêu cầu tối thiểu một trục 2 nòng ngăn cách giữa lòng dây dẫn và lòng bóng bơm phồng. các Ống nhiều Lumen cho ống thông bóng phân khúc có yêu cầu đặc biệt cao vì lumen lạm phát phải duy trì tính toàn vẹn dưới áp suất vượt quá 10-20 atm trong các chu kỳ lạm phát lặp đi lặp lại. Ống nhiều Lumen cho hệ thống phân phối thuốc Ống nhiều Lumen cho hệ thống phân phối thuốc đại diện cho một trong những phân khúc ứng dụng phát triển nhanh nhất, được thúc đẩy bởi việc mở rộng phân phối liệu pháp nhắm mục tiêu, phác đồ dùng thuốc kết hợp và hệ thống tiêm truyền khép kín. Trong các cổng truyền dịch ung thư, thiết kế hai lumen cho phép sử dụng đồng thời hai loại thuốc không tương thích thông qua các kênh riêng biệt chỉ hội tụ ở đầu xa - ngăn ngừa tương tác hóa học trong thân ống thông. Trong kiểm soát cơn đau, ống thông ngoài màng cứng nhiều nòng cho phép truyền kết hợp thuốc gây tê cục bộ và opioid thông qua các kênh riêng biệt với khả năng kiểm soát tốc độ độc lập. Mỗi ứng dụng này đều yêu cầu ống có độ toàn vẹn quang thông, tính nhất quán về kích thước và khả năng kháng hóa chất được duy trì trong toàn bộ chu trình sử dụng lâm sàng. Ống nhiều Lumen có thành mỏng và đường kính nhỏ: Kỹ thuật ở giới hạn Ống nhiều Lumen thành mỏng cho ống thông đại diện cho hạng mục đòi hỏi khắt khe nhất trong ép đùn nhiều lumen, trong đó các nhà thiết kế đồng thời giảm thiểu đường kính ngoài, tối đa hóa kích thước lumen riêng lẻ và duy trì tính toàn vẹn cấu trúc trong vách ngăn giữa các lumen. Trong ống lumen kép có đường kính ngoài 1,0mm, vách ngăn ngăn cách hai lumen có thể chỉ dày 80-120 micron - một bức tường mỏng đến mức bất kỳ sự thay đổi nào của quá trình đều khiến nó sụp đổ hoặc trở nên lệch tâm, khiến ống không thể sử dụng được. Ống đa Lumen y tế đường kính nhỏ trong phạm vi OD 0,5-2,0mm được sử dụng trong ống thông can thiệp thần kinh, ứng dụng thiết bị nhi khoa và dụng cụ nhãn khoa trong đó giải phẫu tiếp cận giới hạn thiết bị ở các cấu hình cực nhỏ. Để đạt được hình dạng quang thông nhất quán ở các kích thước này đòi hỏi dung sai chốt khuôn dưới 5 micron, độ đồng đều nhiệt độ nóng chảy trong khoảng cộng hoặc trừ 1 độ C trên mặt khuôn và độ ổn định tốc độ kéo ra dưới mức biến thiên 0,1%. Đây là những yêu cầu kỹ thuật chính xác mà chỉ những máy đùn ống y tế chuyên dụng với thiết bị được thiết kế chuyên dụng mới có thể đáp ứng nhất quán. Độ dày thành vách ngăn tối thiểu theo đường kính ngoài cho ống nhiều Lumen y tế 0 100 200 300 400um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um OD 0,5mm 100um OD 1.0mm 120um OD 1,5mm 150um OD 2.0mm 200um OD 3.0mm 300um OD 5.0mm 380um OD 8.0mm Giá trị độ dày thành vách ngăn tối thiểu là biểu thị cho ống PEBA hai nòng; mức tối thiểu thực tế phụ thuộc vào vật liệu và số lượng quang thông. các column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the tỷ lệ Độ dày vách ngăn của ống OD thực sự tăng đối với đường kính nhỏ, nghĩa là phần lớn diện tích mặt cắt sẵn có phải được phân bổ cho các bức tường kết cấu thay vì không gian lumen chức năng ở quy mô nhỏ. Ở OD 0,5mm, vách ngăn 80um chiếm khoảng 16% đường kính ống, trong khi ở OD 8 mm, vách ngăn 380um chỉ chiếm 5% đường kính. Đây là hạn chế cơ bản của Ống đa Lumen y tế đường kính nhỏ thiết kế mà các kỹ sư thiết bị phải tính đến khi xác định đường kính quang thông cho các ứng dụng ống thông vi mô. Đùn nhiều Lumen tùy chỉnh: Từ đặc điểm kỹ thuật thiết kế đến sản xuất đủ tiêu chuẩn Dịch vụ ép đùn nhiều Lumen tùy chỉnh bao gồm toàn bộ hành trình từ đặc điểm kỹ thuật thiết kế đến nguồn cung cấp sản xuất đủ tiêu chuẩn và việc hiểu rõ quy trình này sẽ giúp các nhà sản xuất thiết bị đặt ra các mốc thời gian phù hợp cho dự án và kỳ vọng về tài liệu. Không giống như việc mua ống có sẵn, quá trình ép đùn nhiều lumen tùy chỉnh bắt đầu bằng giai đoạn hợp tác thiết kế trong đó nhóm kỹ thuật của nhà sản xuất ống xem xét các yêu cầu của thiết bị và đề xuất thông số kỹ thuật của ống giúp cân bằng hiệu suất lâm sàng với tính khả thi trong sản xuất. Ống đa Lumen y tế Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Dự kiến Ống y tế nhiều Lumen Ống y tế đơn Lumen Chỉ số tăng trưởng 2019=100; giá trị dự kiến dựa trên phân tích CAGR của ngành đến năm 2027. các dual-line growth chart above captures a critical market dynamic: Nhu cầu ống nhiều lumen đang tăng với tốc độ CAGR khoảng 11-14% — gần gấp đôi tỷ lệ 5-7% của ống một nòng — được thúc đẩy bởi độ phức tạp chức năng ngày càng tăng của các thiết bị dựa trên ống thông thế hệ tiếp theo. Mọi hạng mục trị liệu xâm lấn tối thiểu mới được đưa vào thực hành lâm sàng - cắt bỏ qua ống thông bằng robot, sửa chữa van qua ống thông, truyền thuốc qua nội mạch - đều có xu hướng yêu cầu cấu trúc trục nhiều lumen mà thiết kế một lumen không thể hỗ trợ. Sự tăng trưởng nhu cầu cơ cấu này làm cho năng lực và trình độ chuyên môn Ống đa Lumen y tế Manufacturer tạo ra sự khác biệt ngày càng cạnh tranh cho các công ty thiết bị xây dựng chuỗi cung ứng kéo dài nhiều năm. Những gì mong đợi từ dòng thời gian phát triển đùn tùy chỉnh Bảng 2: Dòng thời gian dự án điển hình để phát triển ống nhiều lumen tùy chỉnh từ thông số kỹ thuật đến đưa vào sản xuất Giai đoạn Hoạt động Thời lượng điển hình Thiết kế Review Đánh giá thông số kỹ thuật, khuyến nghị DFM, xác nhận vật liệu 1-2 tuần chết Design and Fabrication chết engineering, machining, initial trial runs 4-8 tuần Đùn nguyên mẫu Sản xuất mẫu, xác định kích thước, lặp lại 2-4 tuần Quy trình Validation (OQ/PQ) Quy trình capability demonstration, SPC establishment 3-6 tuần Phát hành sản xuất Gói tài liệu, lô sản xuất đầu tiên, cung cấp thương mại 2-3 tuần các development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. Công ty TNHH Vật liệu Polymer Linstant Ninh Ba, được thành lập vào năm 2014 với hơn 400 nhân viên , cung cấp tích hợp Ống nhiều Lumen y tế tùy chỉnh phát triển và sản xuất thông qua nền tảng ống y tế OEM/ODM. Với chuyên môn sâu về ép đùn, phủ và xử lý sau polyme, công ty đưa ra các đề xuất thiết kế mang tính xây dựng dựa trên sự hiểu biết sâu sắc về cả đặc tính vật liệu polyme và yêu cầu ứng dụng ống thông - giúp các nhà sản xuất thiết bị chuyển từ ý tưởng sang nguồn cung cấp đủ tiêu chuẩn với ít lần lặp lại hơn và tài liệu quy trình mạnh mẽ hơn ở mọi giai đoạn. Thông số kỹ thuật thiết kế chính mà kỹ sư phải xác định Trước khi tiếp cận một Ống đa Lumen y tế Manufacturer đối với chương trình ép đùn tùy chỉnh, kỹ sư thiết bị phải có câu trả lời rõ ràng cho các câu hỏi về thông số kỹ thuật sau. Đầu vào không đầy đủ khi bắt đầu dự án là nguyên nhân phổ biến nhất dẫn đến chu kỳ lặp lại nguyên mẫu và sự chậm trễ về mốc thời gian trong quá trình phát triển ống nhiều lumen. Số lượng và chức năng của lumen: Xác định chính xác số lượng lumen được yêu cầu và mỗi lumen mang theo những gì - dây dẫn, chất lỏng bơm hơi, thuốc, hệ thống tưới tiêu, dây dẫn điện, khí đốt hoặc ống hút. Chức năng xác định kích thước lumen tối thiểu và yêu cầu đánh giá áp suất. Đường kính ngoài và tổng cấu hình thiết bị: Chỉ định OD tối đa cho phép tính bằng milimét hoặc kích thước kiểu Pháp, được điều khiển bởi giải phẫu tiếp cận và khả năng tương thích của vỏ bọc thiết bị giới thiệu. ID lumen tối thiểu cho mỗi kênh: Dựa trên vật thể lớn nhất phải đi qua mỗi lumen - OD dẫn hướng, lắp cổng bóng hoặc tính toán tốc độ dòng chảy cần thiết ở mức giảm áp suất nhất định. Yêu cầu về vật chất: Mô đun linh hoạt mong muốn ở từng phần trục, khả năng tương thích hóa học với chất lỏng đi qua từng lumen và phương pháp khử trùng được sử dụng trong quy trình sản xuất thiết bị. Chiều dài và hồ sơ trục: Tổng chiều dài ống thông, cần có độ cứng đồng đều hay thuôn nhọn và liệu có cần các đoạn vật liệu khác nhau dọc theo chiều dài trục hay không. Dung sai kích thước: Dung sai OD, ID và độ dày thành chấp nhận được mà ống phải đáp ứng để lắp ráp thiết bị và chức năng lâm sàng. Có thể đạt được dung sai chặt chẽ hơn nhưng yêu cầu xác nhận quy trình rộng rãi hơn và có thể kéo dài thời gian thực hiện phát triển. Câu hỏi thường gặp Câu hỏi 1: Sự khác biệt giữa ống nhiều lumen và ống một lumen là gì? Ống một lumen có một kênh bên trong, trong khi ống nhiều lumen chứa hai hoặc nhiều kênh bên trong riêng biệt trong một thân ống bên ngoài. Thiết kế nhiều lumen cho phép một ống thông duy nhất đồng thời cung cấp chất lỏng, mang dây dẫn hướng và thực hiện bơm phồng hoặc hút — những chức năng mà nếu không sẽ yêu cầu nhiều thiết bị hoặc bộ phận chèn riêng biệt. Câu 2: Vật liệu nào được sử dụng phổ biến nhất cho ống nhiều lumen y tế? các most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. Câu 3: Có thể bao gồm bao nhiêu lumen trong một ống? Trong thực tế, hầu hết các trục ống thông y tế nhiều lumen đều chứa từ 2 đến 5 lumen, với thiết kế hai và ba lumen là phổ biến nhất. Số lượng lumen cao hơn là khả thi nhưng đòi hỏi đường kính ngoài ngày càng lớn hơn để duy trì độ dày thành vách ngăn và diện tích dòng chảy lumen thích hợp, điều này hạn chế việc sử dụng chúng trong các ứng dụng truy cập có biên dạng nhỏ. Câu hỏi 4: Ống nhiều lumen có thể được tùy chỉnh cho một thiết kế ống thông cụ thể không? Đúng. Các nhà sản xuất ống y tế OEM có kinh nghiệm cung cấp tùy chỉnh ép đùn các cấu hình nhiều lumen với OD được chỉ định, ID lumen riêng lẻ, hình học lumen, vật liệu và độ dày thành. Các chương trình tùy chỉnh thường mất từ ba đến năm tháng kể từ khi phê duyệt thông số kỹ thuật cho đến khi cung cấp sản phẩm đủ tiêu chuẩn, tùy thuộc vào độ phức tạp của hồ sơ và yêu cầu xác thực. Câu hỏi 5: Có thể đạt được dung sai nào đối với ống nhiều lumen đường kính nhỏ? Để ép đùn nhiều lumen y tế chính xác, có thể đạt được dung sai OD cộng hoặc trừ 0,010mm và độ đồng đều của vách ngăn trong phạm vi cộng hoặc trừ 5-10 micron trong môi trường sản xuất được kiểm soát tốt. Các thông số kỹ thuật này yêu cầu vi đo laze nội tuyến, kiểm soát quy trình SPC và dụng cụ khuôn đủ tiêu chuẩn được duy trì ở dung sai dưới 5 micron. Câu hỏi 6: Ống nhiều lumen có tương thích với tất cả các phương pháp khử trùng tiêu chuẩn không? Khả năng tương thích phụ thuộc vào polymer được chọn. Khí EO và chiếu xạ gamma tương thích với hầu hết các vật liệu ống nhiều lumen y tế bao gồm PEBA, nylon, polyimide và polyurethane. Khử trùng bằng nồi hấp bằng hơi nước được giới hạn ở các vật liệu có độ ổn định nhiệt cao hơn, chủ yếu là PEEK và một số cấu trúc dựa trên PTFE. Phương pháp khử trùng phải được xác nhận trong quá trình lựa chọn nguyên liệu, không phải sau đó.
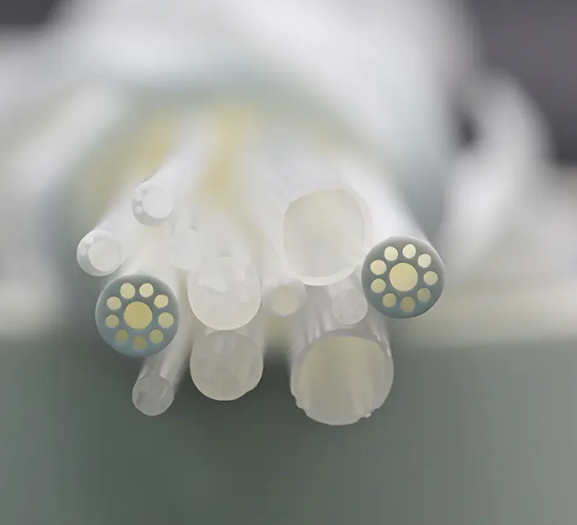
 LIÊN HỆ VỚI CHÚNG TÔI
Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng liên hệ với chúng tôi
- CHI TIẾT LIÊN HỆ
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- Trang web này chỉ được sử dụng bên ngoài Trung Quốc Thông tin được cung cấp trên trang web này chỉ nhằm mục đích sử dụng ở các quốc gia và khu vực pháp lý bên ngoài Cộng Nhân dân Trung Hoa.
- CÁC SẢN PHẨM
- Ống ép đùn y tế
- Ống gia cố y tế
- Polyimide
- PEEK
- Ống bóng
- Ống thông siêu nhỏ
- Quy trình phụ
- Ống co nhiệt
- Ống y tế Fluoropolymer
- nội soi
- Vỏ bọc tiếp cận áp suất âm
- Ống thông dẫn hướng
- Ống thông chụp động mạch
- Ống bện cao áp
- Quy trình xử lý bề mặt ống y tế
- TRUNG TÂM TIN TỨC
- Tin tức ngành
- tin tức công ty
- NHÀ DI ĐỘNG

