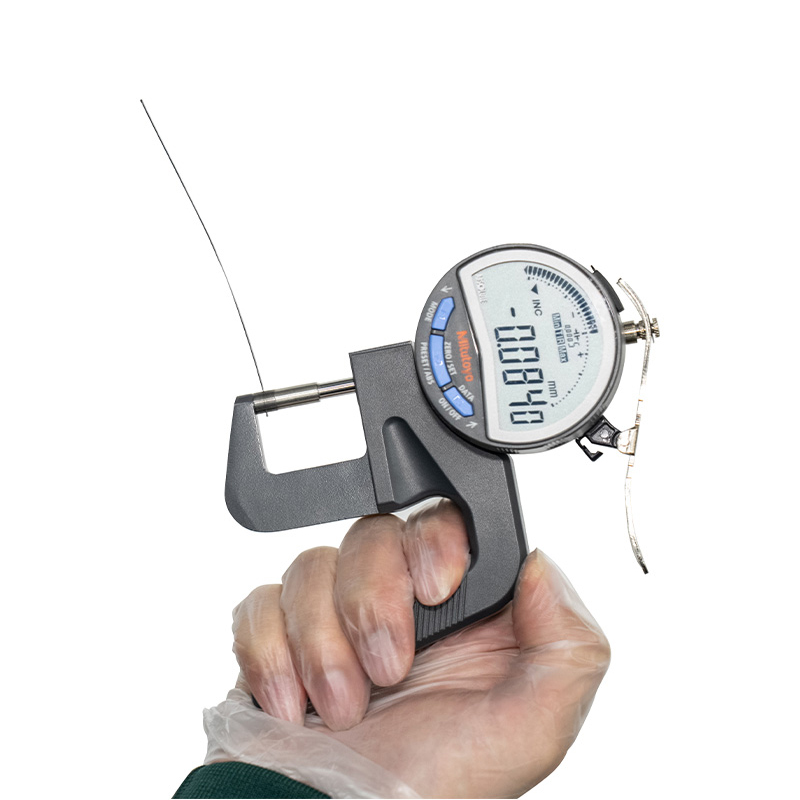


Độ dày của tường dao động 0,03 mm trông có vẻ vô hại trên bản vẽ. Trên băng ghế, nó biến thành một chỗ xoắn ở vòm động mạch chủ, một quả bóng không theo dõi được hoặc một van cầm máu nhỏ giọt. Theo kinh nghiệm của chúng tôi, hầu hết các khiếu nại về hiệu suất của ống thông đều liên quan đến dây chuyền ép đùn hơn là thiết kế ống thông.
Câu trả lời ngắn gọn: đùn ống thông xác định dải dung sai mà bạn có thể giữ, độ bền liên kết có sẵn ở phía dưới và mức độ lặp lại của thiết bị hoàn thiện trên quy mô lớn. Sử dụng đúng cửa sổ ép đùn và mọi bước sau đó sẽ trở nên dễ dàng hơn. Làm sai và không có công việc lật, liên kết hoặc lắp ráp nào sẽ cứu được thiết bị.
Hướng dẫn này hướng dẫn những gì quá trình ép đùn thực sự kiểm soát, các biến số quan trọng của quy trình, các polyme hoạt động khác nhau trên cùng một vít, các lỗi xuất hiện đầu tiên và kiểm tra chất lượng giúp giữ cho quy trình đã được xác thực không bị sai lệch.
Điều khiển đùn ống thông trước bất cứ điều gì khác
Đùn là bước cố định hình học mà mọi quy trình khác đều đảm nhận. Nếu một trục đi ra khỏi đường dây với sự thay đổi thành 12 phần trăm, thì các giai đoạn bện, chỉnh lại dòng và tạo hình đầu sẽ kế thừa sự thay đổi đó và khuếch đại nó. Đó là lý do tại sao các đội có kinh nghiệm phải khóa cửa sổ đùn trước khi họ hoàn thiện thiết kế ống thông chứ không phải sau đó.
Năm đầu ra quan trọng nhất trên trục can thiệp điển hình: đường kính ngoài, độ dày và độ đồng tâm của thành, hình bầu dục, độ hoàn thiện bề mặt bên trong lòng và độ ổn định kích thước trên toàn bộ ống cuộn.
| tham số | Mục tiêu điển hình | Tại sao nó quan trọng ở hạ lưu |
|---|---|---|
| Đường kính ngoài | /-0,02 đến /-0,05 mm trên ống 1-3 mm | Kích thước Pháp, vừa vặn với vỏ bọc, trao đổi ống thông |
| Độ dày / độ đồng tâm của tường | Trong vòng 10% của bức tường danh nghĩa | Khả năng chống xoắn, áp suất nổ, tính nhất quán của dòng chảy lại |
| hình bầu dục | Tỷ lệ một chữ số thấp | Bịt kín van, tạo hình đầu, kết nối không rò rỉ |
| Độ nhám bề mặt bên trong | Sub-micron Ra trên lumen | Khả năng theo dõi, khối lượng xả, độ bám dính của lớp phủ |
| Sự ổn định giữa các ống chỉ | Cùng một dải trên toàn bộ chiều dài | Năng suất lắp ráp và cho ăn tự động |
Trục có thành mỏng là nơi những con số này trở nên khó khăn. Khi thành giảm xuống còn 0,05 mm, lớp tan chảy có ít chỗ để giãn ra hơn và cửa sổ kéo xuống thu hẹp đáng kể.
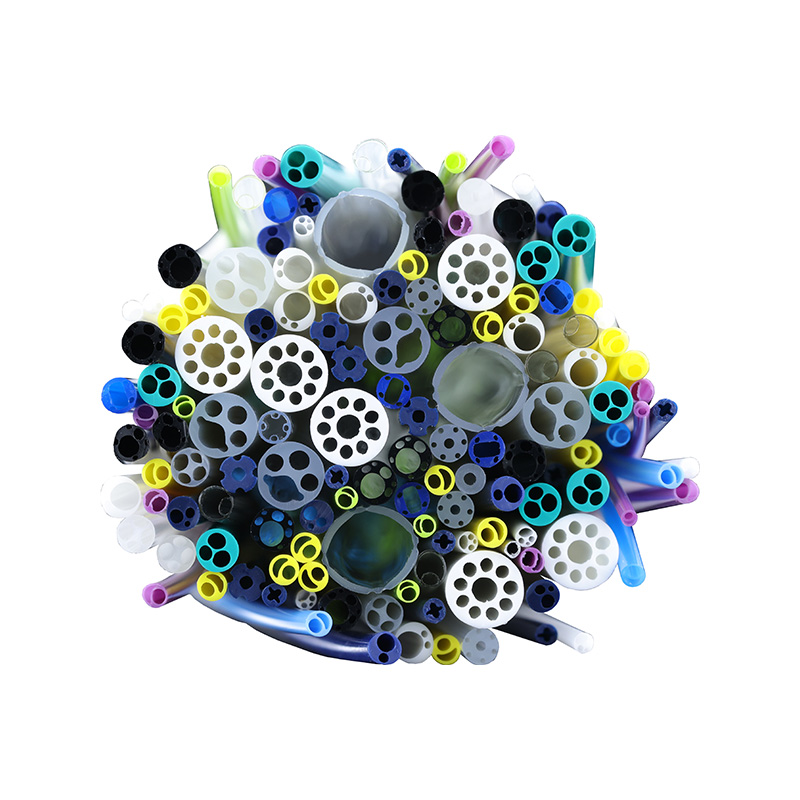
 Ống y tế có thành siêu mỏng để vận chuyển chất lỏng chính xác Ống y tế ép đùn siêu mỏng hỗ trợ các đường kính bên trong chính xác và các tùy chọn vật liệu như TPU, Pebax và PEEK để sử dụng kênh chất lỏng và xâm lấn tối thiểu. Xem sản phẩm →
Dây chuyền ép đùn, từng bước
Hầu hết các ống thông được sản xuất trên dây chuyền vít đơn hoặc vít kép với khuôn đầu chữ thập và kích thước chân không. Trình tự dưới đây là tiêu chuẩn, nhưng mỗi bước đều có một điểm kiểm soát quyết định dung sai cuối cùng.
- Sấy khô và xử lý vật liệu. Các loại nhựa hút ẩm như copolyme khối dựa trên polyamit và TPU hấp thụ độ ẩm. Các viên chưa khô tạo ra bong bóng, gel và các vệt trên bề mặt chỉ xuất hiện vài giờ sau khi sản xuất.
- Cho ăn và tan chảy. Hình dạng trục vít và tỷ lệ nén xác định mức độ nóng chảy của polyme. Nhựa nhạy cảm với lực cắt cần vùng nén dần dần để tránh sự xuống cấp.
- Đo sáng và ổn định áp suất. Sự thay đổi áp suất nóng chảy chuyển gần như trực tiếp thành sự thay đổi đường kính. Một bơm bánh răng hoặc vùng đo sáng được điều chỉnh tốt sẽ làm phẳng đường cong đó.
- Khuôn chữ thập và kéo xuống. Khuôn tạo hình; tỷ lệ kéo xuống giữa lối ra khuôn và kích thước ống cuối cùng tạo nên bức tường. Những thay đổi nhỏ ở đây sẽ làm thay đổi độ dày của tường một cách nhanh chóng.
- Làm mát và định cỡ. Bể định cỡ chân không và kiểm soát nhiệt độ nước xác định độ tròn và chất lượng bề mặt. Làm mát quá nhanh sẽ đóng băng ứng suất vào tường.
- Cất cánh, đo và cuộn dây. Căng thẳng liên tục ngăn ngừa vết rạn da và hình bầu dục; đo nội tuyến đánh bắt sự trôi dạt trước khi lãng phí toàn bộ ống chỉ.
Hình ảnh đẳng cự của đường ống: polymer đi vào máy đùn, chất tan chảy được định hình trong khuôn đầu chữ thập, được định kích thước trong chân không, được đo bằng máy đo laze và được kéo ra ở lực căng không đổi. Mỗi khối là một điểm kiểm soát, không chỉ là một cỗ máy.
Lựa chọn vật liệu viết lại cửa sổ nhiệt độ
Cùng một vít và khuôn hoạt động hoàn toàn khác với loại nhựa mới. Các chất đồng trùng hợp khối polyamit như Pebax và TPU được xử lý ở phạm vi thùng vừa phải, trong khi PEEK và fluoropolyme yêu cầu dây chuyền chuyên dụng, dụng cụ chống ăn mòn và chu kỳ thanh lọc dài hơn. Việc chuyển đổi dây chuyền từ PEEK trở lại chất đàn hồi nhiệt độ thấp hiếm khi mang tính kinh tế, đó là lý do tại sao các chuyên gia giữ công suất ép đùn riêng cho các polyme nhiệt độ cao.
Ngoài nhiệt độ, đặc tính của mỗi polyme quyết định cấu trúc trục nào có ý nghĩa. Vật liệu cứng, chịu nhiệt tự động không phải là lựa chọn tốt nhất cho trục có thể theo dõi được.
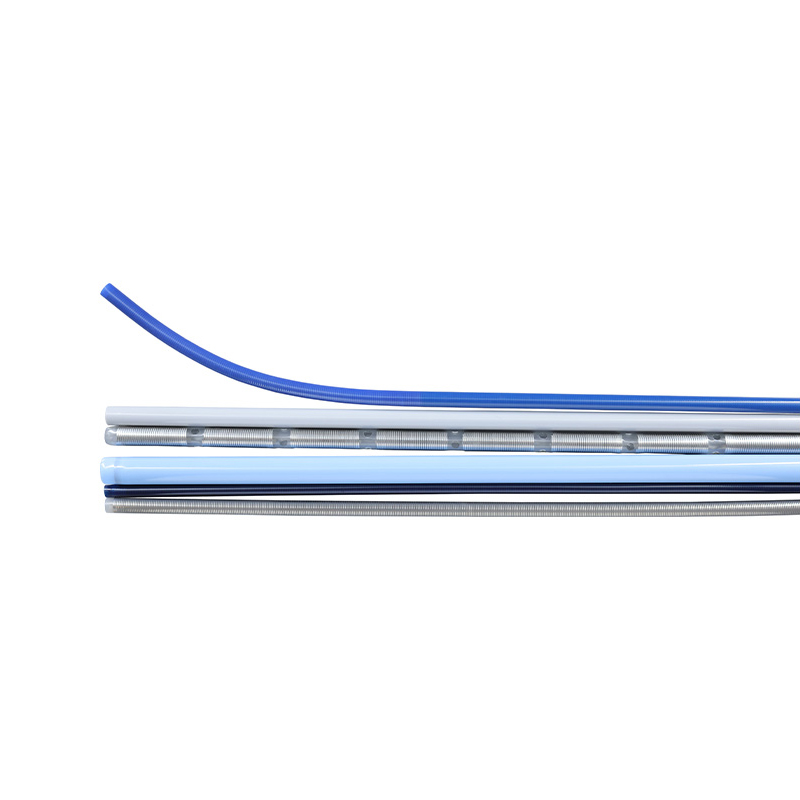
PEEK và polyimide đạt điểm cao về độ cứng và khả năng chịu nhiệt; Pebax và TPU đạt điểm cao về tính linh hoạt. Hầu hết các trục hiện đại kết hợp cả hai thế giới thông qua quá trình ép đùn nhiều lớp, trong đó lớp bên ngoài mềm mang lớp phủ ưa nước và lớp bên trong cứng mang lumen. Để có cái nhìn sâu hơn về cách áp dụng công nghệ đó vào thực tế, hãy xem phần tổng quan này về đồng đùn ống thông nhiều lớp .
 Ống nhiều lớp y tế dùng cho ống thông và dẫn truyền thuốc Ống ép đùn nhiều lớp kết hợp khả năng tương thích sinh học bên trong với sức mạnh hoặc khả năng bảo vệ bên ngoài, hỗ trợ ống thông, hệ thống truyền dịch, dẫn lưu và phân phối thuốc với dung sai chặt chẽ. Xem sản phẩm →
Khiếm khuyết đùn thực sự đến từ đâu
Khiếm khuyết hiếm khi xuất hiện ngẫu nhiên. Trong quá trình khắc phục sự cố trong sản xuất, năm nguyên nhân cốt lõi giống nhau dẫn đến hầu hết các cuộn bị từ chối.
Phân phối minh họa dựa trên các mô hình khắc phục sự cố điển hình trong sản xuất ống y tế, không phải số liệu thống kê được đo lường trong ngành.
- Đường kính trôi thường chỉ ra sự mất ổn định của áp suất tan chảy hoặc tốc độ cất cánh không phù hợp.
- Gel và đốm đen cho thấy quá trình tẩy không hoàn toàn, nhựa bị thoái hóa ở vùng chết hoặc độ ẩm.
- Độ lệch tâm của tường thường xuất phát từ việc định tâm khuôn hoặc chân không không cân bằng trong ống định cỡ.
- Gãy xương nóng chảy và độ nhám xuất hiện khi tốc độ đầu ra vượt quá mức hình dạng khuôn có thể xử lý ở nhiệt độ đó.
- Hình bầu dục trên ống chỉ là vấn đề căng và cuộn dây hơn là vấn đề đùn.
Dung sai, đo nội tuyến và kiểm soát chất lượng
Một quy trình được xác nhận không phải là một quy trình ổn định mãi mãi. Độ nhớt của thiết bị chân không bị rão, khuôn bị mòn và lô nhựa mới có thể làm thay đổi độ nhớt nóng chảy. Đo lường liên tục là biện pháp phòng vệ thực tế duy nhất.
Các biện pháp kiểm soát thực tế trên dây chuyền ép đùn ống thông bao gồm:
- Đo bằng laser hoặc siêu âm theo các khoảng thời gian cố định, được ghi lại theo vị trí ống chỉ.
- Kiểm soát quá trình thống kê trên OD, tường và hình bầu dục, với các quy tắc phản ứng thay vì kiểm tra sau thực tế.
- Đánh giá việc lắp đặt, vận hành và hiệu suất trên mỗi tổ hợp khuôn và nhựa mới.
- Truy xuất nguồn gốc toàn bộ lô từ lô viên đến ống thành phẩm, theo hệ thống chất lượng như ISO 13485.
- Kiểm soát thay đổi được ghi lại đối với mọi điều chỉnh chạm vào cửa sổ được xác thực.
Từ ống ép đùn đến ống thông thành phẩm
Đùn thường là hoạt động đầu tiên trong một số hoạt động. Các quy trình thứ cấp như lật, loe, đục lỗ, liên kết phản xạ, bện và cán co nhiệt là những gì biến ống cuộn thành trục làm việc. Các bước này phụ thuộc rất nhiều vào những gì đã xảy ra ở thượng nguồn: lòng hơi lệch một chút sẽ không bịt kín chắc chắn trước van cầm máu và thành có ứng suất đông cứng sẽ bị biến dạng trong quá trình chỉnh dòng.
Bố trí lumen phức tạp đặt ra yêu cầu cao nhất cho bước ép đùn. Cấu hình nhiều lumen có hai, ba kênh trở lên yêu cầu dòng chảy cân bằng qua khuôn để mỗi lumen giữ được hình dạng và mặt cắt ngang dọc theo toàn bộ chiều dài.
 Ống y tế nhiều Lumen cho thiết kế ống thông phức tạp Ống ép đùn với nhiều kênh có thể tùy chỉnh cho phép tiếp cận đồng thời dây dẫn, thuốc và khí trong các ứng dụng ống thông mạch vành, lọc máu, nội soi và ống thông thần kinh. Xem sản phẩm →
Chọn đối tác đùn
Đối với các nhà sản xuất thiết bị, nhà cung cấp thiết bị ép đùn thực sự là một phần của nhóm thiết kế. Sự khác biệt giữa nhà cung cấp thành phần và đối tác phát triển thể hiện ở mức độ họ tham gia sớm và lượng thời gian của quy trình mà họ có thể ghi lại cho bạn.
Công ty TNHH Vật liệu Polymer LINSTANT Ninh Ba được thành lập vào năm 2014 và từ đó đã phát triển thành một doanh nghiệp công nghệ cao cấp quốc gia với hơn 500 nhân viên chuyên nghiệp. Công ty cam kết vượt qua vai trò của một nhà cung cấp linh kiện truyền thống, phấn đấu trở thành một phần không thể thiếu trong các sản phẩm của khách hàng. Từ việc kết hợp chính xác trong giai đoạn hợp tác thiết kế đến đảm bảo độ tin cậy trong quá trình sản xuất, LINSTANT tích hợp sâu vào chuỗi giá trị cốt lõi của sản phẩm của khách hàng, biến công nghệ ống thông thành lợi thế cạnh tranh cốt lõi cho sản phẩm của họ.
Thông qua đổi mới công nghệ liên tục và kiểm soát chất lượng nghiêm ngặt, chúng tôi có khả năng cung cấp cho các công ty thiết bị y tế các giải pháp hệ thống ống thông tùy chỉnh an toàn hơn, chính xác hơn và công nghệ tiên tiến hơn.
Cơ sở sản xuất bao gồm gần 20.000 mét vuông không gian phòng sạch tuân thủ tiêu chuẩn GMP, với 15 dây chuyền ép đùn nhập khẩu hỗ trợ ép đùn đồng thời một, hai và ba lớp, tám dây chuyền PEEK chuyên dụng, hai dây chuyền ép phun và khoảng 100 đơn vị bện, cuộn và phủ. Phạm vi phủ sóng vật liệu bao gồm PEEK, polyimide, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET và PVDF, đồng thời phạm vi sản phẩm mở rộng từ ống đế đến trục gia cố và ống bóng đến ống thông siêu nhỏ và ống thông dẫn hướng. Quản lý chất lượng được chứng nhận đạt tiêu chuẩn ISO 13485:2016.
Đối với các nhóm cần hỗ trợ thiết kế thay vì các sản phẩm có sẵn, Dịch vụ OEM và ODM bao gồm phát triển chung, dụng cụ, xác nhận quy trình và sản xuất hàng loạt.
Câu hỏi thường gặp
Q1. Đùn ống thông là gì?
Đó là quá trình tan chảy để định hình các viên polymer thành ống thông liên tục với đường kính trong, đường kính ngoài và thành ống được xác định. Nó thiết lập hình dạng mà tất cả các bước lắp ráp sau này dựa vào.
Q2. Việc đùn ống thông có thể chịu đựng được những gì?
Các dây chuyền được kiểm soát tốt thường giữ đường kính ngoài trong khoảng /-0,02 đến /-0,05 mm và thành trong khoảng 10% danh nghĩa, tùy thuộc vào nhựa, độ dày thành và kích thước ống.
Q3. Những loại polyme nào được sử dụng để ép đùn ống thông?
Pebax, TPU, PVDF, PET, polyimide, PEEK, PTFE, FEP, PFA và ETFE là phổ biến. Lựa chọn vật liệu quyết định cửa sổ nhiệt độ, độ cứng của trục và chiến lược phủ.
Q4. Sự khác biệt giữa ép đùn đơn lumen và đa lumen là gì?
Ống lumen đơn có một kênh. Ống đa lumen gói hai hoặc nhiều kênh vào một cấu hình, đòi hỏi dòng chảy khuôn cân bằng để mỗi lumen giữ mặt cắt dọc theo chiều dài.
Q5. Làm thế nào để bạn ngăn chặn tình trạng xoắn trong ống thông ép đùn?
Các bức tường đồng tâm, độ dày thành nhất quán, máy đo độ cứng phù hợp hoặc lớp gia cố dạng bện và quy trình chỉnh lại dòng được kiểm soát đều làm tăng khả năng chống xoắn.
Q6. Ống ép đùn có thể được cung cấp như một phần của cụm ống thông OEM đầy đủ không?
Đúng. Các nhà cung cấp ép đùn có khả năng xử lý thứ cấp có thể cung cấp trục nghiêng, liên kết, bện hoặc tráng hoặc hỗ trợ phát triển ống thông tùy chỉnh đầy đủ từ giai đoạn thiết kế đến sản xuất hàng loạt.