

Bạn đang ở giai đoạn cuối cùng của quá trình thiết kế ống thông dẫn đường mới. Trục đẩy tốt, hình dạng đường cong giữ nguyên đường đi nhưng đầu tiếp tục bám vào giải phẫu mô phỏng ở lần uốn cong đầu tiên. Trong hầu hết các trường hợp, vấn đề không phải là thiết kế trục hay hỗn hợp polyme mà là ở bước tạo đầu.
Tạo hình đầu tip không phải là một hoạt động hoàn thiện thẩm mỹ. Đó là quá trình xác định liệu một thiết bị có thể điều hướng các mạch quanh co một cách an toàn, đi qua một tổn thương hẹp hoặc tiếp cận một nhánh xa mà không gây chấn thương hay không. Đối với các kỹ sư thiết bị y tế, thông điệp rất đơn giản: trước tiên hãy hiểu đúng về mẹo và phần còn lại của thiết bị sẽ có cơ hội hoạt động.
Hình thành đầu ống thông là gì?
Tạo hình đầu ống thông là một hoạt động thứ cấp dựa trên nhiệt. Một ống ép đùn trước được đặt vào dụng cụ tạo hình, được nung nóng cho đến khi polyme mềm ra, định hình lại theo hình dạng mục tiêu và sau đó được làm nguội để khóa hình dạng. Quá trình này được kiểm soát bởi bốn biến độc lập:
- Nhiệt độ gia nhiệt và hồ sơ đoạn đường nối
- Khoảng cách khuôn và thời gian dừng
- Lực dọc trục, chân không hoặc áp suất không khí bên trong
- Tốc độ làm mát và độ lệch sau làm mát
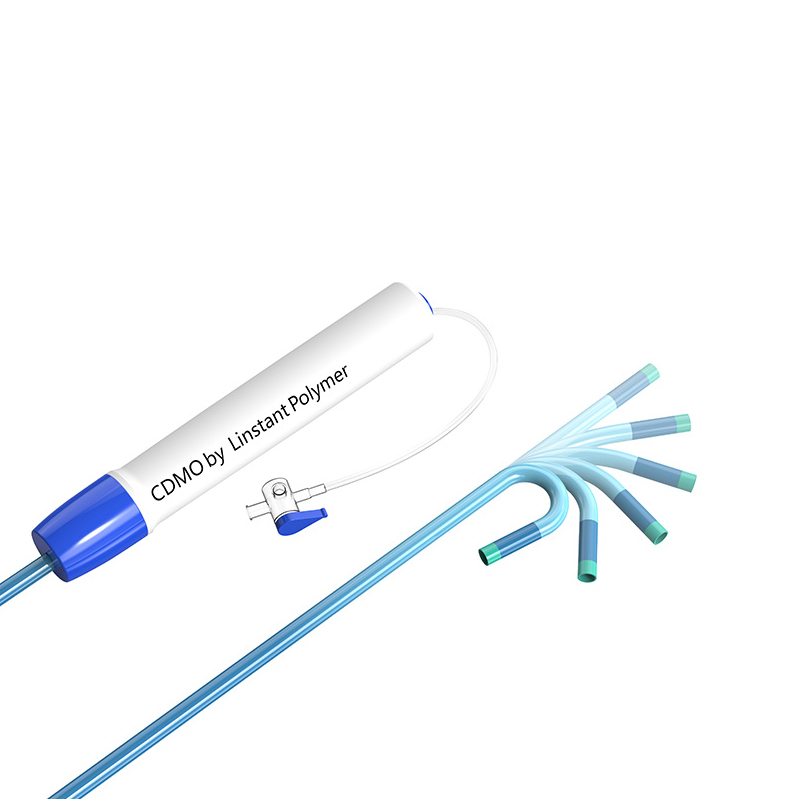
Ở mức độ thực tế, việc tạo hình đầu tip lấy đầu xa của ống thông và biến nó thành hình côn, hình vòm, hình loe hoặc hình cong. Việc lựa chọn hình học tuân theo chức năng lâm sàng dự định. Phần côn mềm giúp di chuyển qua dây dẫn, đầu dạng vòm bảo vệ thành mạch và đầu cong giúp chuyển hướng thiết bị.
Vị trí hình thành đầu tip trong quy trình sản xuất
Việc tạo đầu tip thường diễn ra sau quá trình ép đùn và bện, cũng như trước khi lắp ráp trục hoặc các bộ phận được liên kết cuối cùng. Điều đó có nghĩa là bất kỳ khiếm khuyết nào được tìm thấy trong quá trình hình thành đầu tip cũng ảnh hưởng đến năng suất ngược dòng. Một thiết kế quy trình có kỷ luật sẽ ngăn chặn các vòng lặp làm lại.
Hình minh họa đẳng cự của khuôn tạo hình đầu ống thông, hiển thị hình dạng ống, đầu, vùng gia nhiệt và nửa khuôn trên/dưới.
Tại sao chất lượng tạo hình đầu tip không thể bị bỏ qua
Việc hình thành đầu ống thông ảnh hưởng nhiều hơn đến hình thức bên ngoài của thiết bị. Nó gây ra những hậu quả trực tiếp:
- An toàn mạch máu. Một cạnh sắc hoặc gờ sắc ở đầu có thể mổ xẻ thành mạch hoặc gây tắc mạch.
- Khả năng theo dõi và khả năng vượt qua. Phần côn được tạo hình tốt sẽ truyền mô-men xoắn và lực đẩy hiệu quả hơn trên một con đường quanh co.
- Khả năng tương thích của dây dẫn và thiết bị. Hình dạng đầu tip kiểm soát mức độ dễ dàng của dây hoặc thiết bị khác đi qua lumen.
- Hiệu suất hình ảnh. Đầu bút nhấp nháy hoặc không đều có thể tạo ra các ảnh giả khi soi huỳnh quang hoặc đánh giá OCT.
- Độ bền lắp ráp. Sự sai lệch về kích thước đầu gây khó khăn cho việc liên kết điểm đánh dấu cản quang hoặc nối phần xa.
Nói tóm lại, tạo hình đầu nhọn là tuyến phòng thủ cuối cùng giữa một thiết bị tốt và một thiết kế tốt. Nhận thức đó thúc đẩy lý do tại sao các nhà sản xuất hàng đầu đầu tư vào việc mô tả đặc tính quy trình cho bước này.
Chọn vật liệu để tạo hình đầu tip
Lựa chọn vật liệu thúc đẩy cửa sổ quy trình nhiều hơn bất kỳ biến nào khác. Mỗi họ polyme có đặc tính nhiệt, độ bền nóng chảy và đặc tính co ngót riêng.
Các polyme đặc trưng: Pebax, TPU và nilon
Pebax (polyether block amide) là vật liệu phổ biến nhất để làm đầu ống thông mềm. Phạm vi độ cứng bờ của nó từ 25D đến 72D cho phép các kỹ sư cân bằng tính linh hoạt và truyền mô-men xoắn. Một cửa sổ tạo hình điển hình nằm trong khoảng từ 150°C đến 210°C, đủ thấp để giảm thiệt hại do nhiệt nhưng đủ cao để định hình đầu một cách nhanh chóng.
TPU (polyurethane nhiệt dẻo) có khả năng chống mài mòn tuyệt vời và có thể được tạo thành với các chất độn cản quang. Đầu TPU thường được hình thành ở khoảng 160–220°C. Độ bền nóng chảy thấp hơn của nó đòi hỏi khe hở khuôn chặt hơn để tránh bị võng.
nilon (polyamit) mang lại độ bền cột cao hơn và thường được sử dụng trong các đầu có yêu cầu về kết cấu. Tuy nhiên, độ nhạy ẩm có thể tạo ra các khuyết tật trên bề mặt, vì vậy việc điều hòa không khí khô là cần thiết trước khi tạo hình.
Tùy chọn hiệu suất cao: PEEK và Polyimide
PEEK là sự lựa chọn tuyệt vời cho các thiết bị cần độ bền mỏi và khả năng chịu nhiệt độ cao. Việc hình thành đầu PEEK yêu cầu nhiệt độ khuôn trong khoảng 340–400°C. Vì PEEK giãn nở nhiều hơn nhựa kỹ thuật tiêu chuẩn nên khe hở khuôn cần phải lỏng hơn để tránh bị dính hoặc lõm.
Polyimide không dễ tan chảy. Giá trị của nó nằm ở những trục có thành mỏng, ổn định nhiệt. Để tạo hình đầu tip, thay vào đó, các nhà sản xuất thường dựa vào kỹ thuật kết dính hoặc dựa trên dung môi.
Fluoropolymers: Ma sát thấp, khả năng định dạng hạn chế
PTFE và FEP mang lại khả năng bôi trơn và kháng hóa chất tốt nhất, nhưng chúng không chảy trong khuôn tạo hình tiêu chuẩn. PTFE hoàn toàn không thể được xử lý nóng chảy. Trong thực tế, đầu tip fluoropolymer đạt được bằng cách liên kết một phần xa có độ ma sát thấp riêng biệt hoặc bằng cách sử dụng công nghệ co nhiệt.
| Chất liệu | Độ cứng bờ | Nhiệt độ hình thành | Rủi ro chính |
|---|---|---|---|
| Pebax | 25D–72D | 150–210°C | Suy thoái nhiệt |
| TPU | 80A–95A | 160–220°C | Chảy xệ |
| Nylon | 30D–65D | 170–230°C | Độ nhạy ẩm |
| PEEK | 80D–90D | 340–400°C | Quá nóng/dính |
| Polyimide | cứng nhắc | Không thể định hình được | Vấn đề bám dính |
| PTFE / FEP | 50D–55D | Không thể tan chảy | Không xử lý tan chảy |
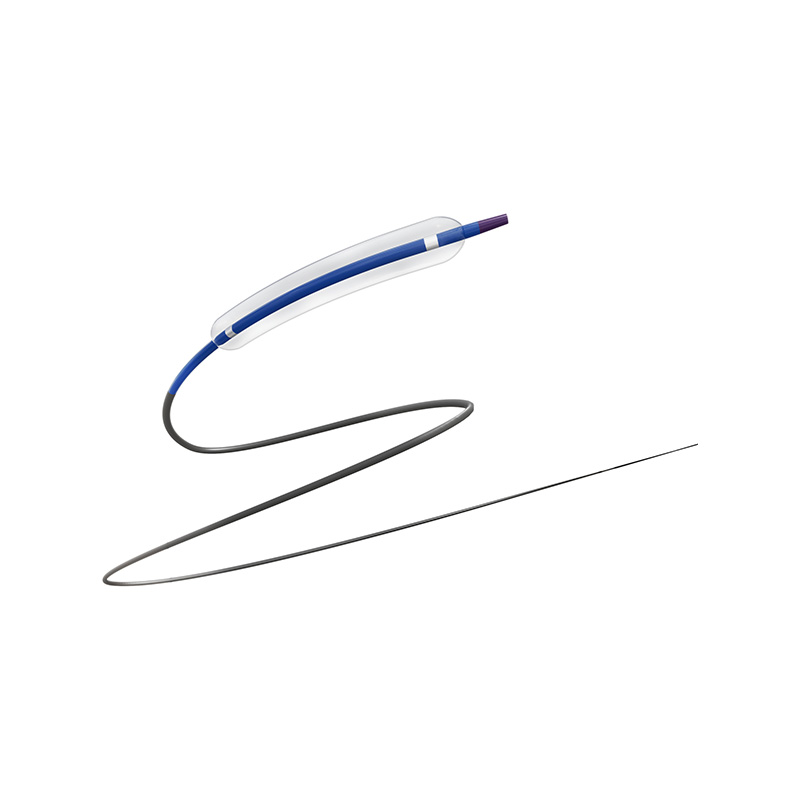
 Ống bóng chính xác cho ống thông y tế Ống bóng có dung sai chặt chẽ xuống tới ± 0,01 mm và các tùy chọn nhiều lớp có áp suất nổ lên tới 55 atm. Thích hợp cho ống thông nong bóng trong các thủ thuật tim mạch và xâm lấn tối thiểu, mang lại các đặc tính cơ học nhất quán. Xem sản phẩm →
Phạm vi nhiệt độ là các giá trị điển hình cho polyme cấp y tế, được tóm tắt từ các tài liệu tham khảo kỹ thuật phổ biến và dữ liệu kỹ thuật quy trình LINSTANT.
Khi đầu tip phải làm việc với bóng bay, việc lựa chọn loại ống bóng bay sẽ ảnh hưởng đến toàn bộ quá trình lắp ráp. Nhiều kỹ sư tìm kiếm một đối tác có thể cung cấp ống bóng có khả năng tạo hình đầu ổn định. Danh mục ống bóng y tế của LINSTANT bao gồm các tùy chọn một lớp, hai lớp và ba lớp một cách chính xác vì đầu là nơi các cấu trúc thành khác nhau gặp nhau.
Các khiếm khuyết hình thành đầu tip thường gặp và cách ngăn ngừa chúng
Trong môi trường sản xuất, các khuyết tật hình thành đầu rơi vào một số nhóm tái diễn. Nhận biết chúng sớm sẽ ngăn ngừa phế liệu có hệ thống.
| khiếm khuyết | Nguyên nhân gốc rễ | biện pháp đối phó |
|---|---|---|
| Burr / flash | Khe hở khuôn quá lớn hoặc nhiệt độ quá cao | Giảm khoảng cách, giảm nhiệt độ, điều chỉnh tốc độ làm mát |
| Sự không nhất quán về chiều | Gia nhiệt không đồng đều hoặc biến đổi lô nguyên liệu | Xác nhận lại hồ sơ nhiệt, xác minh lô vật liệu |
| Sự thay đổi độ dày của tường | Khuôn lệch tâm hoặc ống lệch tâm | Căn chỉnh dụng cụ, kiểm tra độ đồng tâm của ống |
| Bề mặt xỉn màu hoặc gợn sóng | Tốc độ làm mát sai hoặc thời gian dừng quá lâu | Rút ngắn thời gian dừng, tối ưu hóa đường cong làm mát |
| Mẹo đóng / thu gọn | Chân không quá mức hoặc quá áp suất | Cân bằng áp suất bên trong và thông gió |
| Dây chuyền hàn | Dòng chảy va chạm phía trước trong một đầu nhiều lớp | Điều chỉnh hình dạng khuôn hoặc kết hợp vật liệu |
Đối với ống thông siêu nhỏ, việc kiểm soát hình dạng đầu thậm chí còn đòi hỏi khắt khe hơn vì độ dày thành thường dưới 0,2 mm. Sự thay đổi nhiệt độ 5°C có thể biến một đầu côn sạch thành một đầu mềm, không còn chức năng. Việc tạo đầu ống thông vi mô thích hợp thường liên quan đến việc gia nhiệt hồng ngoại hoặc RF với giám sát nhiệt độ vòng kín.
 Ống thông siêu nhỏ được gia cố cho phẫu thuật xâm lấn tối thiểu Ống thông siêu nhỏ có đường kính ngoài dưới 1 mm, có thể tùy chỉnh độ cứng và đường kính để điều hướng các mạch quanh co. Đầu tròn làm giảm chấn thương, khiến nó trở nên lý tưởng cho các phương pháp điều trị can thiệp thần kinh, tim mạch và khối u. Xem sản phẩm →
Khi bạn làm việc với ống PEEK, nguy cơ quá nhiệt là có thật. Cần có công cụ nâng cao để tạo thành PEEK mà không bị cháy hoặc mất các đặc tính cơ học của nó. Để biết chi tiết về tài liệu cụ thể này, hãy xem bài viết của chúng tôi về đầu tạo hình ống y tế PEEK .
Giới thiệu về LINSTANT: Đối tác hệ thống ống thông tùy chỉnh
Công ty TNHH Vật liệu Polymer LINSTANT Ninh Ba được thành lập vào năm 2014 và từ đó đã phát triển thành một doanh nghiệp công nghệ cao cấp quốc gia với hơn 500 nhân viên chuyên nghiệp. Công ty cam kết vượt qua vai trò của một nhà cung cấp linh kiện truyền thống, phấn đấu trở thành một phần không thể thiếu trong các sản phẩm của khách hàng. Từ việc kết hợp chính xác trong giai đoạn hợp tác thiết kế đến đảm bảo độ tin cậy trong quá trình sản xuất, LINSTANT tích hợp sâu vào chuỗi giá trị cốt lõi của sản phẩm của khách hàng, biến công nghệ ống thông thành lợi thế cạnh tranh cốt lõi cho sản phẩm của họ.
Thông qua đổi mới công nghệ liên tục và kiểm soát chất lượng nghiêm ngặt, chúng tôi có khả năng cung cấp cho các công ty thiết bị y tế các giải pháp hệ thống ống thông tùy chỉnh an toàn hơn, chính xác hơn và công nghệ tiên tiến hơn.
LINSTANT vận hành một phòng sạch rộng gần 20.000 m2 đạt tiêu chuẩn GMP, với 15 dây chuyền ép đùn nhập khẩu, 8 dây chuyền ép đùn PEEK chuyên dụng, 2 dây chuyền ép phun và gần 100 bộ thiết bị bện, lò xo, sơn và hàn. Năng lực này hỗ trợ cả sản xuất thí điểm quy mô nhỏ và phân phối khối lượng bền vững.
 Ống thông dẫn hướng mô-men xoắn cao với cấu trúc bện Ống thông dẫn hướng có độ cứng nhiều tầng, đầu xa mềm và trục bện cho mô men xoắn và độ ổn định vượt trội. Thành siêu mỏng và lớp bên trong PTFE đảm bảo cung cấp thiết bị trơn tru, được hỗ trợ bởi quá trình sản xuất phòng sạch tuân thủ tiêu chuẩn GMP. Xem sản phẩm →
Từ bản vẽ đến sản xuất: Cách chia tỷ lệ thiết kế tạo hình đầu tip
Việc đưa đặc điểm kỹ thuật tạo hình đầu vào sản xuất đòi hỏi nhiều thứ hơn là một khuôn. Nó đòi hỏi phải mô tả đặc tính của quy trình, kiểm tra sản phẩm đầu tiên và kiểm soát các thông số sản xuất. Một đối tác tốt sẽ xác định cửa sổ quy trình, ghi lại các tham số quy trình quan trọng và hỗ trợ các hoạt động xác thực.
LINSTANT's Dịch vụ OEM/ODM bao gồm toàn bộ lộ trình từ lựa chọn vật liệu và dụng cụ đến chạy thử nghiệm và sản xuất hàng loạt. Đối với các nhóm thiết bị Châu Âu và Bắc Mỹ, lợi ích là có một nhà cung cấp duy nhất với quy trình ép đùn và xử lý thứ cấp nội bộ, giúp giảm rủi ro chuyển giao và rút ngắn thời gian thực hiện.
Các câu hỏi thường gặp về việc tạo hình đầu ống thông
Q1. Đầu ống thông hình thành là gì?
Ống thông tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Vật liệu nào hoạt động tốt nhất cho việc tạo hình đầu tip?
Pebax, TPU, nylon và PEEK thường được sử dụng. Polyimide và PTFE thường yêu cầu các phương pháp liên kết dính hoặc cơ học thay vì tạo hình bằng nhiệt.
Q3. Điều gì gây ra khuyết tật hình thành đầu?
Gia nhiệt không đồng đều, căn chỉnh khuôn kém, áp suất dư thừa và cấp độ vật liệu không tương thích là những nguyên nhân gốc rễ thường gặp nhất gây ra các vệt, tia lửa hoặc các vấn đề về kích thước.
Q4. Chất lượng hình thành đầu tip được kiểm tra như thế nào?
Kiểm tra quang học, đo kích thước, kiểm tra rò rỉ và kiểm tra áp suất nổ thường được kết hợp để xác minh đầu hình thành.
Q5. LINSTANT có cung cấp hình thức mẹo tùy chỉnh không?
Đúng. Chương trình OEM/ODM của LINSTANT hỗ trợ tạo hình đầu tip tùy chỉnh từ giai đoạn thiết kế cho đến phát triển dụng cụ và sản xuất hàng loạt.
Q6. Sự khác biệt giữa tipping và tip hình thành là gì?
Mẹoping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.